EVA Precision Industrial Holdings là tập đoàn công nghiệp chuyên sâu trong lĩnh vực thiết kế, chế tạo khuôn mẫu chính xác (khuôn dập kim loại tấm và khuôn ép phun nhựa kỹ thuật), gia công linh kiện cơ khí – nhựa độ chính xác cao và lắp ráp cụm chi tiết cho các ngành thiết bị văn phòng tự động hóa (OA), điện tử tiêu dùng và phụ tùng ô tô.
Trong danh mục hồ sơ dự án công khai của CiCC, chủ đề EVA Precision Lean Kaizen được ghi nhận gắn liền với hoạt động chuẩn hóa hiện trường sản xuất, loại bỏ lãng phí trên dòng chảy giá trị và xây dựng văn hóa cải tiến liên tục tại nhà máy.
Do trang thông tin nguồn công bố không đính kèm bộ dữ liệu gốc (Baseline), phạm vi dây chuyền khảo sát hay biên bản nghiệm thu định lượng độc lập để đối chiếu các tỷ lệ phần trăm cải thiện, bài phân tích chuyên sâu này tuân thủ nghiêm ngặt nguyên tắc minh bạch:
tuyệt đối không suy diễn hay gán ghép các con số KPI chưa kiểm chứng cho doanh nghiệp, mà tập trung hệ thống hóa khung 6 bước triển khai dự án Lean Kaizen, kiến trúc kiểm soát 3 công đoạn sản xuất chính xác theo khung EVA Precision Lean Kaizen và bộ tiêu chí đánh giá dữ liệu thực chất tại hiện trường (Gemba).
1. Bối cảnh sản xuất khuôn mẫu – linh kiện chính xác và trọng tâm EVA Precision Lean Kaizen
Trong chuỗi cung ứng toàn cầu của ngành thiết bị văn phòng (máy in, máy photocopy), linh kiện ô tô và thiết bị thông minh, các nhà máy sản xuất chính xác theo khung EVA Precision Lean Kaizen luôn chịu áp lực kép từ các tập đoàn OEM quốc tế (như nhóm khách hàng Nhật Bản, châu Âu và Bắc Mỹ):
vừa phải đáp ứng dung sai lắp ghép cực kỳ khắt khe ở cấp độ phần trăm milimet, vừa phải giao hàng đúng tiến độ theo nhịp kéo (Just-In-Time) với chi phí cạnh tranh nhất.
Bối cảnh vận hành của chương trình EVA Precision Lean Kaizen đặt ra bài toán đồng bộ hóa giữa ba mắt xích kỹ thuật có tốc độ và đặc tính rất khác nhau trong cùng một tổ hợp nhà máy:
xưởng chế tạo và bảo dưỡng khuôn mẫu (Tooling Workshop), xưởng dập kim loại liên hoàn / ép phun nhựa tự động (Stamping & Molding) và chuyền lắp ráp EVA Precision Lean Kaizen cụm linh kiện bán thành phẩm (Sub-Assembly).
Ở các nhà máy sản xuất công nghiệp chính xác quy mô lớn, máy dập cao tốc (High-Speed Stamping Press) và máy ép nhựa (Injection Molding Machine) có công suất tức thời rất cao, nhưng hiệu suất tổng thể toàn dòng chảy lại thường bị kéo tụt bởi thời gian dừng chờ chuyển đổi bộ khuôn (Die/Mold Changeover), thời gian hiệu chỉnh thông số ép hoặc chờ duyệt mẫu đầu chuyền (First Article Inspection).
Nếu nhà máy chỉ tập trung chạy từng máy hết công suất mà thiếu sự điều phối theo nhịp dòng chảy Lean, bán thành phẩm (WIP) giữa công đoạn dập/ép và công đoạn xử lý bề mặt, tán đinh, lắp ráp sẽ nhanh chóng ứ đọng thành từng chồng khay lớn chiếm kín lối đi.
Tồn kho bán thành phẩm dư thừa không chỉ làm đóng băng vốn lưu động và che khuất mặt bằng 5S, mà nguy hiểm hơn là tạo ra độ trễ phát hiện lỗi chất lượng (Quality Feedback Lag).
Khi một bộ khuôn dập phát sinh ba-via (Burr) hoặc một lòng khuôn ép nhựa bị xước nhẹ làm biến dạng kích thước gờ lắp ghép, nếu không có cơ chế dòng chảy lô nhỏ và kiểm soát trực quan tại nguồn, nhà máy có thể sản xuất ra hàng vạn chi tiết lỗi trước khi công đoạn lắp ráp phía sau phát hiện ra.
Vì vậy, định hướng cốt lõi của mô hình EVA Precision Lean Kaizen được đề cập trong chương trình tư vấn triển khai Lean Manufacturing là chuyển dịch tư duy quản lý từ “tối ưu hóa cục bộ từng máy riêng lẻ” sang “tối ưu hóa toàn bộ dòng chảy giá trị từ nguyên vật liệu đến tay khách hàng”,
lấy nền tảng 5S trực quan, công việc tiêu chuẩn (Standardized Work) và dữ liệu đo kiểm hiện trường làm thước đo duy nhất.
4 dạng lãng phí (Muda) đặc trưng nhất trong nhà máy dập kim loại và ép nhựa chính xác
- Lãng phí chờ đợi trong quá trình chuyển mã và thay khuôn (Setup & Adjustment Loss): Máy dập hoặc máy ép nhựa phải dừng hoạt động kéo dài chỉ vì kỹ thuật viên đi tìm mỏ kẹp khuôn, chờ cần trục cẩu khuôn, tìm ống nối nước làm mát khuôn hoặc phải dập thử – đo kiểm lặp đi lặp lại nhiều lần mới đạt kích thước chuẩn.
- Lãng phí tồn kho bán thành phẩm (WIP Inventory) và vận chuyển nội bộ: Các khay chi tiết dập hoặc chi tiết nhựa sau khi ra khỏi máy phải di chuyển qua lại nhiều lần giữa xưởng sản xuất, kho bán thành phẩm trung gian và khu vực kiểm tra ngoại quan trước khi đến chuyền lắp ráp EVA Precision Lean Kaizen.
- Lãng phí thao tác thừa trên chuyền lắp ráp EVA Precision Lean Kaizen và kiểm tra (Motion Waste): Công nhân lắp ráp phải với tay quá xa để lấy vít, lò xo, trục kim loại hoặc phải xoay lật chi tiết nhiều lần do thiếu đồ gá định vị (Assembly Jig) và bố trí khay linh kiện chưa theo nguyên tắc kinh tế học thao tác.
- Lãng phí sửa hàng và phân loại lại 100% (Defect & Sorting Rework): Khi phát hiện một tỷ lệ nhỏ chi tiết bị trầy xước, biến dạng hoặc thiếu linh kiện phụ, cả tổ QC phải huy động nhân lực ngồi kiểm tra phân loại thủ công từng sản phẩm một trong lô hàng hàng chục nghìn chiếc.
2. Khung 6 bước triển khai và đánh giá dự án EVA Precision Lean Kaizen dựa trên dữ liệu
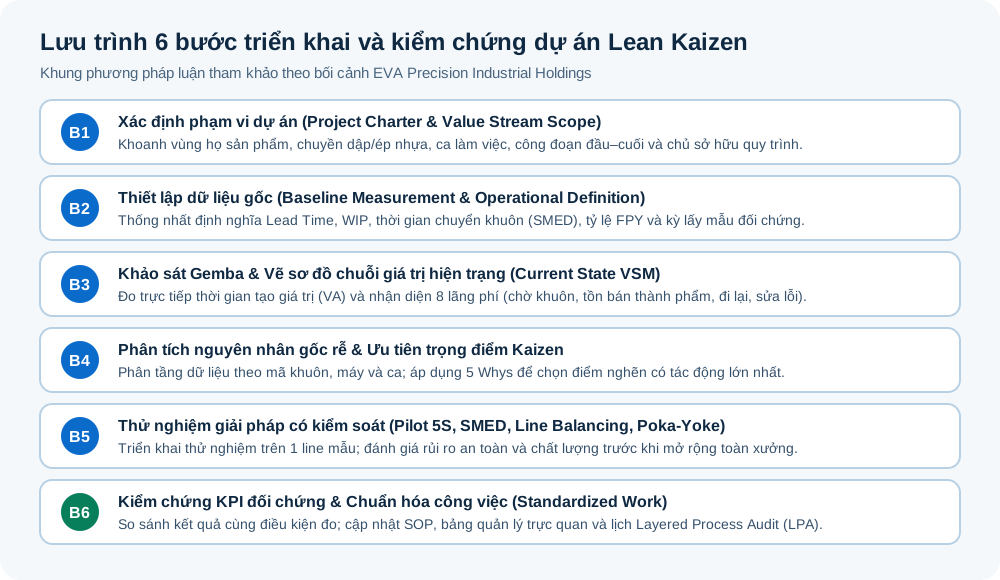
Để một chương trình cải tiến quy mô nhà máy như EVA Precision Lean Kaizen mang lại kết quả thực chất và có thể kiểm chứng độc lập, nhóm dự án không thể triển khai dàn trải cùng lúc hàng chục công cụ mà phải tuân thủ chặt chẽ lưu trình 6 bước khoa học:
từ xác định ranh giới dự án, đo lường dữ liệu gốc (Baseline) đến thử nghiệm có kiểm soát (Pilot) và khóa chuẩn công việc.
Sơ đồ 6 bước phía trên cùng bản vẽ tham chiếu file SVG độc lập dưới đây thể hiện cấu trúc mạch lạc của một dự án cải tiến EVA Precision Lean Kaizen Lean chuẩn mực, giúp ban giám đốc nhà máy kiểm soát tiến độ và chất lượng từng giai đoạn:
Bước 1: Xác định phạm vi dự án và lập Điều lệ dự án (Project Charter & Scope)
Mọi dự án trong khuôn khổ EVA Precision Lean Kaizen đều bắt đầu bằng việc chọn một họ sản phẩm đại diện (Product Family) có quy trình công nghệ tương đồng và lưu lượng sản xuất lớn. Nhóm dự án lập bản Điều lệ dự án (Project Charter) ghi rõ:
điểm bắt đầu và điểm kết thúc của quy trình được khảo sát (ví dụ: từ kho cuộn kim loại / hạt nhựa đầu vào đến khi đóng gói thành phẩm lên pallet), danh sách máy móc hoặc chuyền thuộc phạm vi, ca làm việc áp dụng và chỉ định rõ một Chủ sở hữu quy trình (Process Owner) chịu trách nhiệm xuyên suốt.
Bước 2: Thiết lập định nghĩa vận hành và ghi nhận dữ liệu gốc (Baseline Measurement)
Trước khi thực hiện bất kỳ sự thay đổi nào tại hiện trường, nhóm triển khai EVA Precision Lean Kaizen phải thống nhất định nghĩa vận hành (Operational Definition) cho từng chỉ số KPI. Ví dụ:
thời gian chuyển đổi khuôn (Changeover Time) phải được định nghĩa thống nhất là khoảng thời gian tính từ khi chi tiết đạt chuẩn cuối cùng của mã hàng A rời khỏi máy cho đến khi chi tiết đạt chuẩn đầu tiên (đã được QC ký duyệt First Piece) của mã hàng B được sản xuất ra.
Toàn bộ dữ liệu Baseline phải được thu thập trực tiếp tại hiện trường trong một khoảng thời gian đại diện đủ tin cậy.
Bước 3: Đi thực tế hiện trường (Gemba Walk) và vẽ Sơ đồ chuỗi giá trị hiện trạng (Current State VSM)
Nhóm kỹ sư cải tiến cùng quản đốc phân xưởng trực tiếp đi dọc theo dòng chảy sản xuất (Gemba Walk), dùng đồng hồ bấm giờ ghi nhận thời gian chu kỳ thực tế (Cycle Time), thời gian chuyển đổi (C/O), tỷ lệ máy chạy ổn định (Uptime), số lượng nhân công từng trạm và đếm trực tiếp lượng tồn kho bán thành phẩm (WIP) đang nằm chờ giữa các công đoạn.
Bản vẽ Sơ đồ chuỗi giá trị (Value Stream Mapping – VSM) hiện trạng giúp phơi bày trực quan tỷ lệ giữa thời gian thực sự tạo ra giá trị gia tăng (Value-Added Time) so với tổng thời gian dẫn (Lead Time).
Bước 4: Phân tích nguyên nhân gốc rễ và lựa chọn điểm đột phá Kaizen
Từ bức tranh VSM hiện trạng và biểu đồ Pareto phân tầng tổn thất, đội ngũ EVA Precision Lean Kaizen xác định chính xác công đoạn cổ chai (Bottleneck) đang kìm hãm nhịp thoát hàng của toàn chuyền.
Nhóm sử dụng công cụ 5 Tại sao (5 Whys) và biểu đồ xương cá (Ishikawa) ngay tại máy để truy tìm nguyên nhân gốc rễ kỹ thuật và quản lý, tránh việc đưa ra các giải pháp cảm tính hoặc đổ lỗi cho thao tác của công nhân.
Bước 5: Thử nghiệm giải pháp cải tiến ở quy mô nhỏ có kiểm soát (Controlled Pilot)
Thay vì áp dụng đại trà ngay lập tức trên hàng chục máy dập hay máy ép nhựa, phương pháp EVA Precision Lean Kaizen yêu cầu chạy thử nghiệm (Pilot) trên một máy mẫu hoặc một line lắp ráp mẫu.
Trong giai đoạn Pilot, các giải pháp như chuẩn hóa xe đẩy thay khuôn nhanh SMED, cân bằng lại thao tác trên chuyền theo Takt Time, thiết lập kệ siêu thị (Supermarket) giới hạn WIP hoặc lắp cơ cấu chống sai lỗi Poka-Yoke được theo dõi sát sao để đánh giá tính an toàn và tác động phụ lên chất lượng sản phẩm.
Bước 6: Kiểm chứng KPI đối chứng và chuẩn hóa công việc (Standardized Work & Control)
Sau khi giải pháp Pilot vận hành ổn định qua nhiều ca sản xuất, nhóm dự án tiến hành đo lại các chỉ số KPI bằng đúng công thức, cỡ mẫu và điều kiện vận hành như lúc đo Baseline ở Bước 2.
Chỉ khi dữ liệu chứng minh sự cải thiện có ý nghĩa thực tế và không làm phát sinh rủi ro chất lượng, giải pháp mới được khóa thành Bảng kết hợp công việc tiêu chuẩn (Standardized Work Combination Table), cập nhật vào hướng dẫn thao tác (SOP) và chuyển giao cho hệ thống kiểm tra duy trì định kỳ.
3. Kiến trúc kiểm soát Lean & 5S trực quan qua 3 công đoạn: Khuôn mẫu – Dập/Ép – Lắp ráp
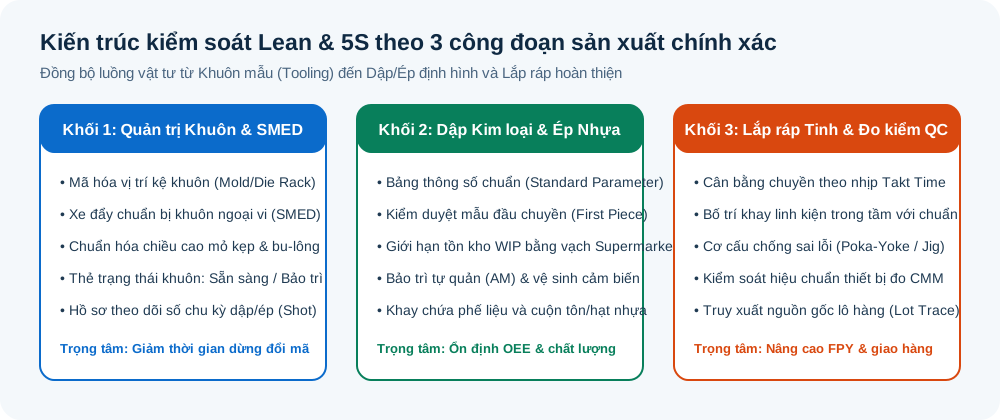
Một điểm sáng về mặt kỹ thuật khi thiết kế hệ thống quản trị hiện trường theo mô hình EVA Precision Lean Kaizen là sự tích hợp nhuần nhuyễn giữa 5S trực quan và các công cụ Lean chuyên sâu theo đúng đặc thù công nghệ của từng phân xưởng:
Mô hình kiến trúc 3 khối phía trên cùng sơ đồ tham chiếu file SVG độc lập dưới đây phân định rõ trọng tâm kiểm soát tại từng khu vực sản xuất cốt lõi:
| Khối công nghệ trong nhà máy | Điểm nghẽn điển hình trước khi áp dụng Lean 5S | Giải pháp kỹ thuật EVA Precision Lean Kaizen | Bằng chứng kiểm chứng tại hiện trường (Gemba) |
|---|---|---|---|
| Khối 1: Khu vực Khuôn mẫu & Chuẩn bị chuyển mã (Tooling & SMED) | Khuôn dập/ép nhựa nặng để thiếu trật tự; mất thời gian tìm bu-lông, mỏ kẹp, đầu nối ống nước/khí khi máy đã dừng. | Mã hóa tọa độ kệ khuôn kèm thẻ trạng thái (Xanh: Sẵn sàng; Đỏ: Chờ sửa); đồng bộ hóa chiều cao đế khuôn; lập xe đẩy SMED chuẩn bị sẵn toàn bộ phụ kiện bên ngoài máy. | 100% thao tác chuẩn bị khuôn và dụng cụ hoàn tất trước khi máy dừng (External Setup); không phát sinh việc đi tìm cờ-lê khi đang gá khuôn. |
| Khối 2: Khu vực Máy Dập kim loại & Ép phun nhựa (Stamping & Molding) | Tồn kho bán thành phẩm (WIP) chất đống giữa các máy; bụi bẩn và dầu bám vào lòng khuôn gây lỗi ngoại quan; dừng máy vặt. | Kẻ vạch giới hạn tồn kho tối đa (Max WIP Lane); niêm yết bảng thông số ép/dập chuẩn; kết hợp vệ sinh 3S với kiểm tra bảo trì tự quản (AM) cho khuôn và máy. | Lượng khay WIP tại máy luôn nằm trong vạch giới hạn; mẫu đầu chuyền (First Piece) và mẫu cuối chuyền (Last Piece) được treo rõ ràng tại trạm. |
| Khối 3: Khu vực Chuyền Lắp ráp tinh & Đo kiểm QC (Assembly & Metrology) | Chuyền mất cân bằng (người chờ việc, người quá tải); linh kiện nhỏ dễ lắp thiếu hoặc ngược chiều; thiết bị đo CMM chờ mẫu lâu. | Thiết kế ô lắp ráp chữ U hoặc chuyền dòng chảy một sản phẩm (One-Piece Flow); đặt khay linh kiện vát nghiêng trong vùng thao tác vàng; tích hợp đồ gá Poka-Yoke có cảm biến đếm. | Nhịp thao tác giữa các trạm cân bằng theo Takt Time; đồ gá Poka-Yoke được kiểm tra bằng mẫu chuẩn (Master Red Rabbit) đầu mỗi ca làm việc. |
4. Phương pháp đo lường Lead Time, OEE và FPY minh bạch, tránh tuyên bố thiếu căn cứ
Trong quản trị nhà máy hiện đại, giá trị lớn nhất của việc nghiên cứu hồ sơ EVA Precision Lean Kaizen là rèn luyện tư duy phản biện với dữ liệu sản xuất.
Một báo cáo cải tiến chỉ thực sự đáng tin cậy khi mỗi con số công bố đều đi kèm đầy đủ ngữ cảnh kỹ thuật, công thức tính toán và bằng chứng nguồn. Để tránh việc báo cáo các tỷ lệ cải thiện thiếu căn cứ hoặc so sánh khập khiễng giữa hai kỳ sản xuất khác nhau, ban điều hành nhà máy cần áp dụng bộ quy tắc chuẩn hóa đo lường sau:
Nguyên tắc thiết lập và đối chiếu 4 chỉ số KPI cốt lõi trong sản xuất chính xác theo khung EVA Precision Lean Kaizen
- Hiệu suất thiết bị tổng thể (OEE — Overall Equipment Effectiveness): Phải tách bạch và ghi rõ công thức của cả 3 thành phần: Mức độ sẵn sàng (Availability) × Hiệu suất tốc độ (Performance) × Tỷ lệ chất lượng (Quality). Khi so sánh OEE trước và sau dự án EVA Precision Lean Kaizen, tuyệt đối không được thay đổi quy tắc loại trừ thời gian dừng theo kế hoạch (Planned Downtime) nhằm làm đẹp chỉ số Availability trên giấy tờ.
- Thời gian chuyển đổi mã hàng / thay khuôn (Changeover Time — SMED): Cần so sánh trên cùng một nhóm máy (cùng lực dập tấn hoặc lực kẹp khuôn) và cùng độ phức tạp của bộ khuôn. Hồ sơ đo phải tách rõ thời gian thao tác trong khi máy dừng (Internal Setup) và thời gian chuẩn bị bên ngoài khi máy đang chạy (External Setup), kèm theo thời gian chờ QC đo xác nhận kích thước mẫu đầu tiên.
- Tỷ lệ đạt chất lượng ngay từ lần đầu (FPY — First Pass Yield): Tính bằng số lượng sản phẩm hoàn thiện đạt chuẩn ngay từ lần gia công/lắp ráp đầu tiên (không phải qua sửa hàng hay đánh bóng lại) chia cho tổng số phôi đưa vào đầu chuyền. Mọi sản phẩm phải đưa ra ngoài chỉnh sửa (Rework) dù sau đó đạt chuẩn xuất hàng vẫn phải tính là lỗi khi đo FPY trong dự án EVA Precision Lean Kaizen.
- Thời gian dẫn sản xuất (Manufacturing Lead Time) và Vòng quay WIP: Xác định rõ ranh giới đo từ công đoạn nào đến công đoạn nào và quy đổi lượng bán thành phẩm tồn trên chuyền ra số ngày hoặc số giờ sản xuất theo nhu cầu thực tế của khách hàng.
5. Vòng lặp PDCA và Quản trị trực quan hàng ngày (Daily Management) 30–60–90 ngày
Một dự án cải tiến EVA Precision Lean Kaizen dù đạt kết quả thử nghiệm ấn tượng đến đâu cũng sẽ nhanh chóng quay lại trạng thái cũ nếu thiếu cơ chế Quản trị hàng ngày (Daily Management System) tại hiện trường.
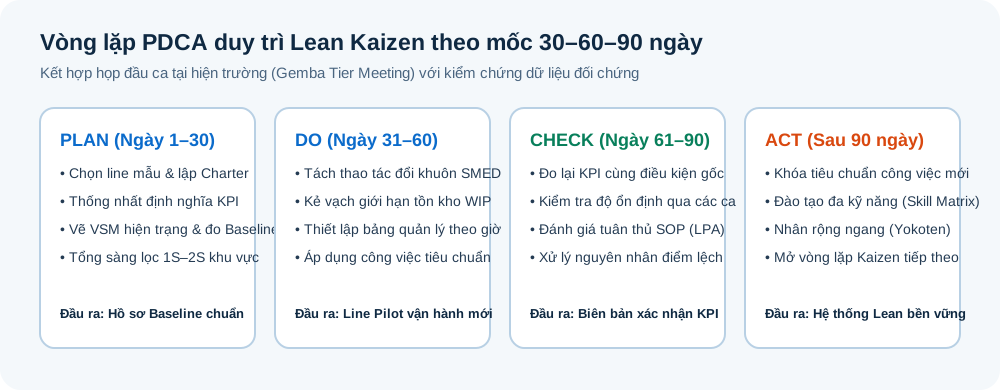
Khung vận hành EVA Precision Lean Kaizen sử dụng chu trình PDCA theo lộ trình 30–60–90 ngày kết hợp với hệ thống họp giao ban ngắn đầu ca tại bảng trực quan (Tiered Gemba Meetings).
Lưu trình PDCA 30–60–90 ngày phía trên cùng bản vẽ tham chiếu file SVG độc lập dưới đây minh họa cách chuyển hóa dự án cải tiến EVA Precision Lean Kaizen ngắn hạn thành năng lực vận hành thường trực của đội ngũ sản xuất:
Ma trận phân công trách nhiệm trong chương trình EVA Precision Lean Kaizen
| Vai trò trong dự án EVA Precision Lean Kaizen | Trách nhiệm thực thi theo khung EVA Precision Lean Kaizen | Đầu ra kiểm chứng của EVA Precision Lean Kaizen |
|---|---|---|
| Ban Giám đốc nhà máy & Chủ sở hữu quy trình EVA Precision Lean Kaizen | Phê duyệt Điều lệ dự án (Project Charter), định nghĩa KPI chuẩn và chủ trì rà soát kết quả từng giai đoạn của EVA Precision Lean Kaizen. | Quyết định phê duyệt phạm vi Line Pilot, nguồn lực kỹ thuật và biên bản nghiệm thu đối chứng thuộc EVA Precision Lean Kaizen. |
| Ban điều phối cải tiến liên tục (CI Team) EVA Precision Lean Kaizen | Hướng dẫn vẽ bản đồ VSM, tổ chức phân tích SMED, huấn luyện 5S – Poka-Yoke và kiểm tra phương pháp đo trong EVA Precision Lean Kaizen. | Sơ đồ VSM hiện trạng – tương lai, báo cáo phân tích tổn thất Pareto và hồ sơ theo dõi dự án EVA Precision Lean Kaizen. |
| Quản đốc & Tổ trưởng phân xưởng Khuôn – Dập – Ép EVA Precision Lean Kaizen | Duy trì bảng quản lý sản xuất theo giờ, điều hành họp Gemba đầu ca và giám sát tuân thủ công việc tiêu chuẩn của EVA Precision Lean Kaizen. | Thời gian thay khuôn đạt mục tiêu SMED, mức tồn kho WIP nằm trong vạch giới hạn chuẩn của EVA Precision Lean Kaizen. |
| Bộ phận Quản lý Chất lượng (QA/QC) & Kỹ thuật EVA Precision Lean Kaizen | Xác nhận mẫu đầu chuyền (First Piece), kiểm tra cơ cấu chống lỗi Poka-Yoke và thực hiện đánh giá LPA định kỳ cho EVA Precision Lean Kaizen. | Dữ liệu FPY, OEE minh bạch có đầy đủ hồ sơ gốc đối chiếu và quy trình SOP cập nhật theo chuẩn EVA Precision Lean Kaizen. |
Tóm tắt 6 nguyên tắc cốt lõi khi áp dụng mô hình EVA Precision Lean Kaizen
- Trong mô hình EVA Precision Lean Kaizen, mọi dự án đều bắt đầu bằng việc xác định rõ họ sản phẩm, ranh giới công đoạn và thống nhất định nghĩa KPI trước khi thu thập dữ liệu Baseline cho EVA Precision Lean Kaizen.
- Trong mô hình EVA Precision Lean Kaizen, bản đồ dòng chảy giá trị (VSM) được lập trực tiếp tại hiện trường (Gemba) để bóc tách thời gian tạo giá trị và 8 lãng phí theo phương pháp EVA Precision Lean Kaizen.
- Trong mô hình EVA Precision Lean Kaizen, 5S trực quan và chuyển đổi nhanh SMED tại khu vực khuôn dập/khuôn ép là đòn bẩy kỹ thuật quan trọng nhất để giảm cỡ lô và tồn kho WIP của EVA Precision Lean Kaizen.
- Trong mô hình EVA Precision Lean Kaizen, các giải pháp cân bằng chuyền theo Takt Time và đồ gá chống sai lỗi Poka-Yoke luôn được thử nghiệm có kiểm soát (Pilot) trước khi nhân rộng toàn bộ hệ thống EVA Precision Lean Kaizen.
- Trong mô hình EVA Precision Lean Kaizen, kết quả trước và sau cải tiến phải được đo bằng cùng công thức, cỡ mẫu và điều kiện vận hành để đảm bảo tính minh bạch tuyệt đối của EVA Precision Lean Kaizen.
- Trong mô hình EVA Precision Lean Kaizen, việc khóa chuẩn vào SOP, duy trì họp giao ban hiện trường hàng ngày và đánh giá phân tầng LPA giúp bảo toàn bền vững thành quả EVA Precision Lean Kaizen.
Giai đoạn Ngày 1 – 30 (Plan — Chuẩn hóa nền tảng 5S, VSM hiện trạng & Hồ sơ Baseline)
Trong 30 ngày đầu tiên, nhóm dự án EVA Precision Lean Kaizen hoàn tất việc tổng sàng lọc 1S–2S tại khu vực máy dập, máy ép nhựa và kho khuôn mẫu;
loại bỏ toàn bộ vật tư dư thừa và thiết lập vạch kẻ phân khu rõ ràng. Đồng thời, nhóm hoàn thành bản vẽ VSM hiện trạng, thống nhất biểu mẫu thu thập dữ liệu tại trạm làm việc và khóa số liệu Baseline đã được bộ phận Quản lý chất lượng (QA) cùng Kế hoạch sản xuất xác nhận.
Giai đoạn Ngày 31 – 60 (Do — Thực thi SMED, Cân bằng chuyền & Bảng theo dõi sản lượng theo giờ)
Bước sang tháng thứ hai, các giải pháp kỹ thuật trọng tâm của chương trình EVA Precision Lean Kaizen được đưa vào vận hành trên line mẫu: quay video phân tích thao tác thay khuôn để tách việc trong – việc ngoài theo SMED;
sắp xếp lại trạm lắp ráp theo nguyên lý dòng chảy một sản phẩm; và lắp đặt Bảng theo dõi sản xuất theo giờ (Hour-by-Hour Production Tracking Board) ngay đầu chuyền để tổ trưởng ghi nhận tức thời mọi nguyên nhân gây hụt sản lượng hoặc lỗi chất lượng phát sinh trong từng giờ.
Giai đoạn Ngày 61 – 90 (Check — Kiểm chứng dữ liệu đối chứng & Đánh giá tuân thủ quy trình LPA)
Trong giai đoạn 61–90 ngày, nhà máy thực hiện đo kiểm đối chứng các chỉ số OEE, thời gian Setup, mức tồn kho WIP và FPY qua cả ca ngày lẫn ca đêm.
Song song với việc kiểm tra kết quả đầu ra, các cấp quản lý (từ Tổ trưởng, Kỹ sư quy trình đến Giám đốc xưởng) thực hiện lịch Đánh giá quy trình phân tầng (Layered Process Audit – LPA) để kiểm chứng xem công nhân có thực sự thao tác đúng theo bảng Công việc tiêu chuẩn (Standardized Work) của EVA Precision Lean Kaizen hay không.
Giai đoạn Sau 90 ngày (Act — Khóa tiêu chuẩn SOP, Đào tạo đa kỹ năng & Nhân rộng Yokoten)
Khi giải pháp đã chứng minh tính ổn định vững chắc, toàn bộ thông số cài đặt máy, quy trình gá khuôn chuẩn và hướng dẫn kiểm tra Poka-Yoke được ban hành chính thức trong hệ thống tài liệu kỹ thuật và tích hợp lên hệ thống phần mềm quản trị sản xuất số hóa.
Nhà máy tiến hành cập nhật Ma trận kỹ năng (Skill Matrix) cho công nhân và thực hiện nhân rộng ngang (Yokoten) mô hình EVA Precision Lean Kaizen sang các dây chuyền dập, ép nhựa và lắp ráp tương tự.
6. Bộ Checklist đánh giá dự án Lean & 5S Kaizen trong nhà máy sản xuất chính xác theo khung EVA Precision Lean Kaizen
Để giúp ban giám đốc nhà máy, trưởng bộ phận cải tiến liên tục (CI Manager) và đội ngũ kỹ sư tự rà soát chất lượng triển khai thực tế tại hiện trường, dưới đây là bảng Checklist 15 tiêu chí kiểm chứng theo khung EVA Precision Lean Kaizen:
| Trụ cột kiểm soát Lean Kaizen | Nội dung kiểm tra thực tế tại nhà máy sản xuất chính xác theo khung EVA Precision Lean Kaizen | Bằng chứng đạt chuẩn cần quan sát tại Gemba |
|---|---|---|
| 1. Quản trị 5S & Trực quan hóa mặt bằng | 1. Khu vực máy dập, máy ép nhựa và chuyền lắp ráp EVA Precision Lean Kaizen không có khuôn hỏng, phôi lỗi hoặc dụng cụ thừa. 2. Mọi vị trí để xe đẩy phôi, khay WIP, thùng phế liệu đều có vạch kẻ màu và nhãn định danh. 3. Khuôn mẫu trên kệ có mã tọa độ và thẻ báo trạng thái kỹ thuật rõ ràng. |
Quan sát trực tiếp lối đi và gầm máy; kiểm tra ngẫu nhiên 3 bộ khuôn trên kệ xem có khớp đúng mã vị trí và thẻ trạng thái không. |
| 2. Chuyển đổi nhanh (SMED) & Quản lý Khuôn | 4. Có xe đẩy chuẩn bị khuôn và bộ dụng cụ tháo lắp chuyên biệt cho từng cụm máy. 5. Các thao tác chuẩn bị khuôn, sấy hạt nhựa, kiểm tra phụ kiện được thực hiện trước khi dừng máy. 6. Có bảng quy định chuẩn vị trí cữ chặn, chiều cao kẹp và thông số cài đặt ban đầu theo mã khuôn. |
Quan sát trực tiếp 1 ca chuyển mã hàng; đối chiếu nhật ký bấm giờ thời gian dừng máy thực tế và thời gian chờ duyệt mẫu đầu chuyền. |
| 3. Kiểm soát dòng chảy WIP & Cân bằng chuyền | 7. Giữa các công đoạn có quy định mức tồn kho bán thành phẩm tối thiểu – tối đa (Min/Max WIP). 8. Chuyền lắp ráp có bảng phân tích thời gian chu kỳ từng trạm so với nhịp Takt Time. 9. Linh kiện trên bàn lắp ráp được đặt trong khay vát nghiêng vừa tầm tay, không phải xoay người lấy. |
Đếm số khay WIP thực tế tại hiện trường xem có vượt vạch giới hạn đỏ không; bấm giờ ngẫu nhiên 5 chu kỳ thao tác tại trạm cổ chai. |
| 4. Chất lượng tại nguồn (Jishuken / Poka-Yoke) | 10. Mẫu chuẩn đầu chuyền (First Piece), mẫu giới hạn lỗi (Limit Sample) được treo ngay tại vị trí làm việc. 11. Các cơ cấu chống lắp nhầm (Poka-Yoke) trên đồ gá được kiểm tra hoạt động đầu mỗi ca. 12. Thùng chứa sản phẩm lỗi (Red Box) có khóa hoặc quy định phân luồng xử lý rõ ràng, không lẫn với hàng đạt. |
Kiểm tra phiếu điểm检 (Checksheet) thử nghiệm Poka-Yoke đầu ca và đối chiếu mẫu đầu chuyền với lô hàng đang chạy trên máy. |
| 5. Đo lường dữ liệu & Quản trị hàng ngày | 13. Bảng quản lý sản xuất theo giờ tại chuyền được ghi chép đầy đủ sản lượng kế hoạch – thực tế – nguyên nhân lệch. 14. Các chỉ số OEE, FPY, Setup Time có định nghĩa công thức rõ ràng và nhất quán giữa các kỳ đo. 15. Các điểm bất thường ghi nhận trong cuộc họp Gemba đầu ca có người nhận trách nhiệm và hạn đóng cụ thể. |
Kiểm tra bảng Daily Management tại chuyền và hồ sơ dữ liệu gốc (Raw Data) dùng để tính toán báo cáo kết quả dự án Lean. |
7. Video hướng dẫn phương pháp luận Kaizen 5S/6S từ kênh YouTube chính thức CiCC
Để nắm vững cách thức kết nối giữa nền tảng quản lý trực quan 5S/6S với hoạt động cải tiến liên tục Kaizen và loại bỏ lãng phí trong nhà máy sản xuất, mời quý độc giả theo dõi video chuyên đề từ kênh YouTube chính thức của CiCC dưới đây. Xin lưu ý rõ:
đây là tài liệu học tập hướng dẫn phương pháp luận tổng quát do chuyên gia CiCC trình bày, không phải video ghi hình hiện trường hay báo cáo dự án nội bộ của EVA Precision Industrial Holdings.
Quý doanh nghiệp có thể tìm hiểu thêm các chương trình đào tạo và tư vấn thực chiến tại Cổng thông tin chính thức của CiCC (cicc.com.vn) cũng như danh mục khóa học Lean Six Sigma và Quản trị sản xuất trên hệ thống.
8. Câu hỏi thường gặp (FAQ) khi triển khai Lean Kaizen trong ngành cơ khí – nhựa chính xác
Vì sao bài phân tích EVA Precision Lean Kaizen không trích dẫn các tỷ lệ phần trăm giảm lỗi hay tăng OEE từ bản tóm tắt cũ?
Trong phương pháp luận quản trị chất lượng và cải tiến theo chuẩn mực chuyên nghiệp, mọi tuyên bố định lượng về hiệu quả dự án (như phần trăm tăng OEE, giảm thời gian chu kỳ hay tiết kiệm chi phí) chỉ có giá trị kỹ thuật khi đi kèm hồ sơ định nghĩa chỉ tiêu,
kỳ đo Baseline, cỡ mẫu, phạm vi dây chuyền và tài liệu xác nhận được doanh nghiệp cho phép công bố.
Do trang giới thiệu công khai chưa đính kèm bộ hồ sơ dữ liệu đối chứng này, bài viết chủ động gỡ bỏ các con số chưa kiểm chứng để bảo vệ tính trung thực thông tin và tập trung cung cấp khung phương pháp EVA Precision Lean Kaizen chuẩn xác nhất cho người đọc.
Trong nhà máy dập kim loại và ép nhựa, nên bắt đầu dự án Lean từ công cụ nào trước tiên?
Kinh nghiệm thực tiễn từ các chương trình EVA Precision Lean Kaizen cho thấy nhà máy không nên áp dụng máy móc mọi công cụ cùng lúc. Bước khởi đầu vững chắc nhất luôn là thiết lập trật tự trực quan 5S tại khu vực máy và kho khuôn mẫu, song song với việc vẽ Sơ đồ chuỗi giá trị (VSM) trên một họ sản phẩm chủ lực để tìm ra điểm nghẽn thực sự.
Nếu điểm nghẽn nằm ở thời gian dừng máy chờ đổi mã hàng, hãy ưu tiên triển khai SMED; nếu điểm nghẽn nằm ở tỷ lệ phế phẩm khi khởi động máy hoặc lắp ráp, hãy ưu tiên chuẩn hóa thông số công nghệ và thiết kế Poka-Yoke.
Làm sao để kiểm soát tồn kho bán thành phẩm (WIP) khi tốc độ máy dập cao hơn rất nhiều so với chuyền lắp ráp EVA Precision Lean Kaizen?
Khi tồn tại sự chênh lệch tốc độ lớn giữa công đoạn định hình (dập kim loại / ép nhựa) và công đoạn lắp ráp hoàn thiện, việc ép máy dập chạy theo từng chiếc rời rạc là không khả thi nếu thời gian thay khuôn còn dài.
Giải pháp cốt lõi trong mô hình EVA Precision Lean Kaizen là kết hợp rút ngắn thời gian thay khuôn bằng SMED (để giảm quy mô lô sản xuất kinh tế) với việc thiết lập hệ thống kệ Siêu thị (Supermarket) có giới hạn tồn kho tối đa (Max WIP) được điều phối bằng thẻ Kanban kéo từ chuyền lắp ráp EVA Precision Lean Kaizen.
Làm thế nào để duy trì kết quả cải tiến Lean Kaizen không bị thoái trào sau khi kết thúc dự án?
Chìa khóa duy trì bền vững nằm ở ba cơ chế khóa chuẩn của EVA Precision Lean Kaizen: thứ nhất, chuyển giao hoàn toàn quyền sở hữu tiêu chuẩn mới cho Quản đốc và Tổ trưởng phụ trách chuyền sản xuất;
thứ hai, đưa các chỉ số theo dõi hàng giờ vào cuộc họp giao ban ngắn 10 phút đầu ca tại hiện trường (Gemba Tier Meeting); và thứ ba, duy trì lịch Đánh giá quy trình phân tầng (Layered Process Audit – LPA) hàng tuần để phát hiện và uốn nắn ngay lập tức mọi sai lệch khỏi công việc tiêu chuẩn.
Khám Phá Thêm Từ Hệ Sinh Thái 4 Website CiCC
Mỗi bài viết đều kết nối giá trị chéo — tăng thứ hạng Google cho toàn bộ hệ sinh thái.