Tài liệu nghiên cứu chuyên sâu về Phần mềm TPM: cải thiện bảo trì và OEE tại nhà máy do Viện Đào Tạo & Tư Vấn CiCC biên soạn, cung cấp bức tranh toàn cảnh, phương pháp luận thực chiến và cẩm nang triển khai thành công cho các cấp quản lý tại Việt Nam.
- Đúc kết từ thực tiễn tư vấn hàng trăm dự án Lean Six Sigma và chuyển đổi số nhà máy tại Việt Nam.
- Phân tích cặn kẽ các nguyên nhân gốc rễ (Root Cause) và giải pháp loại bỏ 8 loại lãng phí vận hành.
- Lộ trình từng bước (Step-by-step) có thể áp dụng ngay để nâng cao năng suất và chất lượng sản phẩm.
Thiết bị dừng bất ngờ thường bộc lộ một vấn đề lớn hơn chuyện sửa máy: thông tin về tình trạng, nguyên nhân và trách nhiệm đang nằm rải rác ở sổ bàn giao, bảng tính hoặc trí nhớ của từng ca. Phần mềm TPM chỉ có ích khi giúp đội vận hành và bảo trì cùng nhìn một bộ dữ liệu đáng tin, xử lý bất thường đúng lúc và học được từ lần hỏng trước. Trong bài này, phần mềm TPM được dùng như thuật ngữ tìm kiếm; tiêu chí bên dưới tập trung vào quy trình và phạm vi cần xác minh.
TPM và phần mềm quản lý bảo trì thiết bị khác nhau thế nào?
TPM (Total Productive Maintenance) là cách tổ chức công việc bảo trì với sự tham gia của nhiều vai trò trong doanh nghiệp, trong đó người vận hành góp phần chăm sóc thiết bị và nhận biết dấu hiệu bất thường. Phần mềm là công cụ ghi nhận, điều phối và phân tích một số hoạt động ấy; nó không tự tạo ra kỷ luật kiểm tra, kỹ năng sửa chữa hay sự tham gia của nhóm.
CMMS thường tập trung vào tài sản, lịch bảo trì, yêu cầu công việc, vật tư phụ tùng và lịch sử sửa chữa. Một hệ thống rộng hơn có thể kết nối dữ liệu kho, sản xuất hoặc chất lượng. Ranh giới tính năng thay đổi theo nhà cung cấp, nên hãy yêu cầu mô tả đúng phiên bản và phạm vi đang được cung cấp thay vì dựa vào tên gọi.
Bắt đầu từ vấn đề tại hiện trường, không bắt đầu từ màn hình
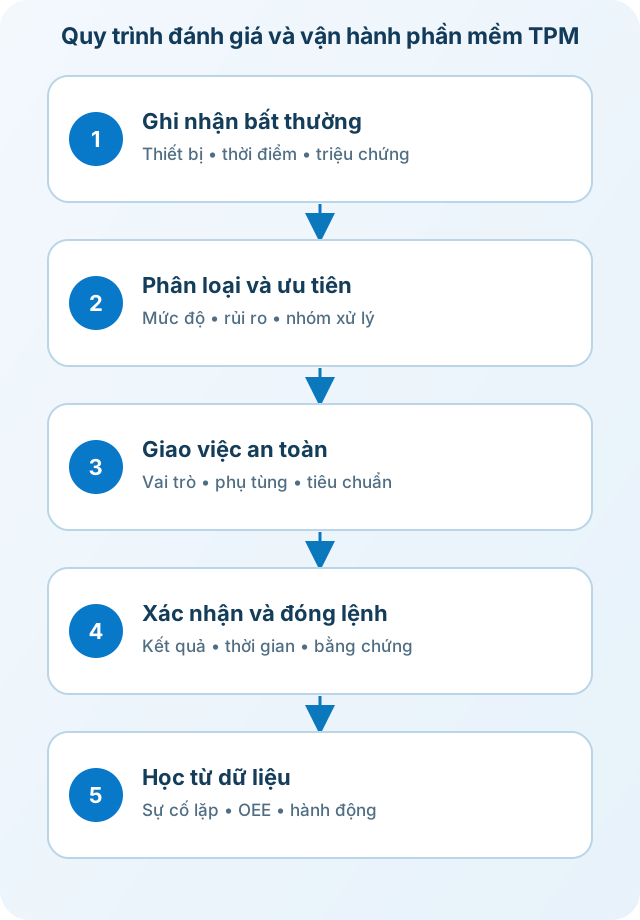
Trước khi tìm phần mềm, hãy chọn một khu vực hoặc nhóm thiết bị đại diện. Cùng người vận hành, kỹ thuật viên và quản lý bảo trì vẽ lại luồng báo hỏng: phát hiện ở đâu, ghi nhận thế nào, ai phân loại mức độ, ai duyệt lệnh, phụ tùng lấy từ đâu, công việc được xác nhận bởi ai và dữ liệu đóng lệnh được lưu lại ra sao.
Ghi rõ các điểm mất thông tin: mô tả sự cố không thống nhất; mã thiết bị khác nhau giữa bảng tính; lệnh lặp; lịch bảo trì không gắn với ca; thời gian dừng không có định nghĩa; công việc đóng nhưng chưa kiểm tra lại. Những vấn đề này là yêu cầu thiết kế quy trình, không thể khắc phục chỉ bằng cách mua thêm dashboard.
Dữ liệu nền cần chuẩn hóa
- Danh mục thiết bị: mã duy nhất, vị trí, dây chuyền, nhóm thiết bị, trạng thái và người/đơn vị phụ trách.
- Cấu trúc phân cấp: nhà máy, khu vực, dây chuyền, máy và bộ phận; thống nhất cách gắn mã để báo cáo không đếm trùng.
- Phân loại sự cố: triệu chứng, nguyên nhân đã xác nhận, chế độ hỏng và hành động khắc phục; tránh dùng một mã “khác” cho mọi trường hợp.
- Kế hoạch bảo trì: tác vụ, chu kỳ, điều kiện kích hoạt, thời lượng dự kiến, kỹ năng và dụng cụ cần thiết.
- Phụ tùng: mã vật tư, tồn khả dụng, vị trí và quy tắc cấp phát; không mặc định hệ thống đã đồng bộ kho nếu chưa kiểm chứng.
- Thời gian: định nghĩa lúc bắt đầu dừng, lúc máy sẵn sàng và lúc chạy ổn định; tách thời gian chờ người/vật tư khỏi thời gian sửa nếu cần phân tích.
Phần mềm TPM kết nối bảo trì tự quản và bảo trì có kế hoạch
Bảo trì tự quản giúp người vận hành thực hiện các bước kiểm tra, vệ sinh và phát hiện bất thường theo tiêu chuẩn đã được huấn luyện. Bảo trì có kế hoạch phân công công việc kỹ thuật theo lịch hoặc điều kiện, trong phạm vi năng lực và quy tắc an toàn của nhà máy. Phần mềm nên hỗ trợ phân biệt các loại công việc, nhưng tiêu chuẩn thực hiện, khóa cô lập năng lượng và thẩm quyền xác nhận phải do doanh nghiệp quy định.
Đừng đặt mọi hoạt động vào một danh sách “work order”. Hãy phân biệt kiểm tra định kỳ, xử lý bất thường, sửa chữa sau hỏng, cải tiến thiết bị và dự án nâng cấp. Mỗi loại có người chịu trách nhiệm, tiêu chí hoàn tất và bằng chứng khác nhau.
OEE: chỉ số để đặt câu hỏi, không phải bảng xếp hạng
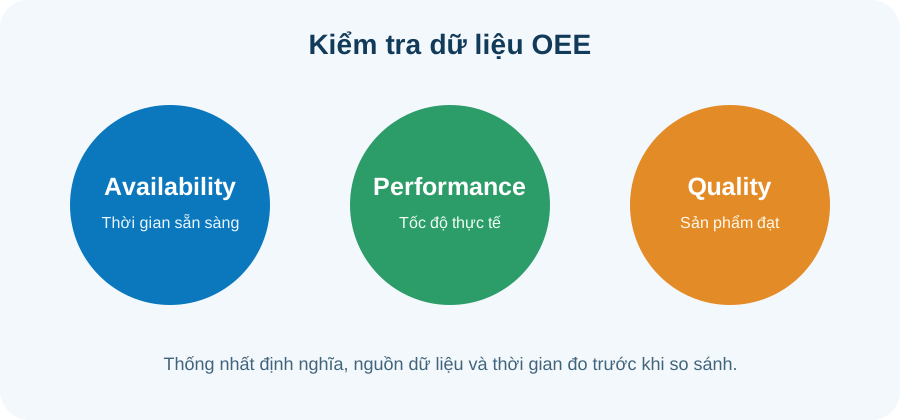
OEE thường được biểu diễn bằng Availability × Performance × Quality. Để tính có ý nghĩa, đội ngũ cần thống nhất thời gian sản xuất kế hoạch, sự kiện dừng nào được tính, chu kỳ lý tưởng, sản lượng đạt và sản lượng lỗi. Nếu mỗi ca nhập số theo cách khác nhau, dashboard chính xác về mặt toán học vẫn dẫn đến quyết định sai.
Hãy dùng OEE để đặt câu hỏi: tổn thất lớn nhất nằm ở dừng máy, tốc độ hay chất lượng? Dữ liệu đủ tin cậy để so sánh cùng một thiết bị theo thời gian chưa? Có thay đổi sản phẩm hoặc lịch sản xuất nào giải thích biến động? OEE không tự chỉ ra nguyên nhân gốc và không nên dùng để so sánh các dây chuyền có định nghĩa, sản phẩm hoặc điều kiện vận hành khác nhau.
Kịch bản demo phần mềm TPM
- Tạo một thiết bị mẫu theo cấu trúc tài sản thực tế.
- Người vận hành ghi nhận bất thường bằng điện thoại hoặc máy tính, kèm mô tả và mức độ.
- Người điều phối phân loại, giao việc và xác định phụ tùng/kỹ năng cần thiết.
- Kỹ thuật viên cập nhật chẩn đoán, hành động, thời gian và vật tư đã dùng.
- Người có thẩm quyền xác nhận hoàn tất; nếu lỗi tái diễn, mở hành động phân tích nguyên nhân.
- Rà lịch bảo trì kế hoạch, kiểm tra công việc trễ và lịch sử thiết bị.
- Đối chiếu báo cáo với nguồn dữ liệu ca để kiểm tra cách tính dừng và OEE.
Yêu cầu nhà cung cấp chạy cả trường hợp ngoại lệ: thiếu phụ tùng, lệnh bị trả lại, thiết bị ngoài dịch vụ, lỗi lặp lại và thay đổi lịch. Ghi lại thao tác nào có trong phiên bản đang demo, thao tác nào cần cấu hình hoặc kết nối hệ thống khác.
Chỉ số và nghiệm thu
Chọn ít chỉ số nhưng định nghĩa rõ: tỷ lệ hoàn thành bảo trì đúng hạn, thời gian phản hồi, thời gian sửa, sự cố lặp lại, độ sẵn có phụ tùng hoặc OEE nếu dữ liệu đã sẵn sàng. Với mỗi chỉ số, ghi nguồn, công thức, kỳ đo, đối tượng loại trừ và người chịu trách nhiệm xác nhận.
Chạy thử ở phạm vi nhỏ trong một khoảng thời gian đủ để gặp cả hoạt động thường lệ lẫn một số ngoại lệ. So sánh ghi nhận trong phần mềm với nhật ký ca; phỏng vấn người dùng về số lần nhập lại dữ liệu và bước gây chậm. Chỉ mở rộng sau khi sai khác được giải thích, quy trình được cập nhật và người dùng được hướng dẫn.
Kiểm tra phạm vi LeanERP đang công bố
Danh mục công khai của Lean.vn có nhóm TPM/OEE và quản lý tài sản. Hãy kiểm tra trạng thái, tính năng cụ thể, thiết bị hỗ trợ, quyền truy cập và điều kiện dùng thử tại danh mục phân hệ LeanERP hoặc trong buổi demo hiện hành. Không suy diễn từ một mô tả ngắn rằng mọi yêu cầu CMMS, OEE hay tích hợp máy đã sẵn sàng cho mọi nhà máy.
Video: cách tính OEE trong bảo trì TPM
Video CiCC dưới đây giới thiệu cách tính OEE và các bước thu thập, phân tích dữ liệu. Hãy xem như tài liệu học tập; doanh nghiệp vẫn cần tự thống nhất quy tắc đo phù hợp với dây chuyền của mình.
Câu hỏi thường gặp
Phần mềm TPM có thay được CMMS không?
TPM là phương pháp quản trị và cải tiến; CMMS là nhóm chức năng/phần mềm hỗ trợ quản lý công việc bảo trì. Một giải pháp có thể hỗ trợ cả hai ở mức độ khác nhau, cần kiểm tra theo quy trình và phiên bản thực tế.
Có nên triển khai OEE cho mọi máy ngay từ đầu?
Không nhất thiết. Bắt đầu từ thiết bị trọng yếu và bảo đảm định nghĩa, nguồn dữ liệu, cách xác nhận dừng máy đã thống nhất. Mở rộng khi dữ liệu đủ tin cậy.
Nhóm cần chuẩn bị gì trước buổi demo?
Chuẩn bị danh sách thiết bị mẫu, cách phân loại sự cố, một lịch bảo trì, ví dụ phụ tùng và các câu hỏi về an toàn, phân quyền, sao lưu, tích hợp và xuất dữ liệu. Ẩn thông tin nhạy cảm trước khi chia sẻ dữ liệu.
Bước tiếp theo
Chọn một thiết bị hoặc dây chuyền có vấn đề được mô tả rõ, lập bản đồ luồng bảo trì hiện tại và mang kịch bản đó vào demo. Có thể đối chiếu với danh mục LeanERP và thông tin tư vấn TPM của CiCC; cần xác nhận phạm vi phù hợp trước khi quyết định triển khai.
Đọc thêm: xem thông tin phân hệ và phạm vi LeanERP trước khi lập yêu cầu hoặc đặt lịch demo.
Tài liệu tham khảo
- JIPM — Total Productive Maintenance (TPM) — tài liệu tham khảo về thuật ngữ và quy trình; không thay cho xác nhận tính năng của LeanERP.
Checklist triển khai phần mềm TPM theo giai đoạn
Khi lựa chọn phần mềm TPM, doanh nghiệp nên bắt đầu bằng một khu vực thí điểm có dữ liệu và người phụ trách rõ ràng. Đừng mở rộng hệ thống trước khi thống nhất mã thiết bị, cách ghi nhận bất thường và tiêu chí đóng việc. Một phần mềm TPM có thể hỗ trợ biểu mẫu, giao việc và báo cáo, nhưng chất lượng đầu vào vẫn phụ thuộc vào tiêu chuẩn vận hành được huấn luyện và kiểm tra.
- Xác định phạm vi: chọn dây chuyền, nhóm máy và loại công việc cần theo dõi; ghi rõ điều gì nằm ngoài phạm vi.
- Chuẩn hóa dữ liệu: thống nhất mã tài sản, vị trí, trạng thái, nhóm sự cố, nguyên nhân và cách ghi thời gian dừng.
- Thiết kế vai trò: phân biệt người phát hiện, người phân loại, người xử lý, người xác nhận và người xem báo cáo.
- Chạy thử: theo dõi cả công việc định kỳ, bất thường, thiếu phụ tùng, trả lại lệnh và lỗi tái diễn.
- Đánh giá: so sánh dữ liệu trong phần mềm TPM với nhật ký ca; ghi lại sai khác trước khi nhân rộng.
Trong giai đoạn đầu, hãy dùng phần mềm TPM để trả lời một số câu hỏi cụ thể: sự cố nào lặp lại nhiều nhất, thời gian chờ nào có thể giảm, công việc nào thường đóng thiếu bằng chứng và thiết bị nào cần ưu tiên phân tích? Câu trả lời nên dựa trên dữ liệu đã xác nhận, không chỉ dựa vào số lượng lệnh được tạo.
Tiêu chí nghiệm thu phần mềm TPM
Một bộ tiêu chí nghiệm thu thực tế có thể gồm thời gian tạo và phân công công việc, khả năng truy vết lịch sử thiết bị, tỷ lệ hoàn thành đúng hạn, cách xử lý ngoại lệ, quyền chỉnh sửa dữ liệu và khả năng xuất báo cáo. Nếu doanh nghiệp kết nối phần mềm TPM với kho, kế toán, sản xuất hoặc hệ thống cảm biến, cần ghi rõ nguồn dữ liệu chuẩn, tần suất đồng bộ và cách xử lý khi kết nối gián đoạn.
Đối với OEE, hãy xác nhận công thức, thời gian sản xuất kế hoạch, quy tắc phân loại dừng và cách ghi sản lượng đạt/lỗi. Không nên tuyên bố hiệu quả tăng chỉ vì dashboard hiển thị nhiều hơn. Sau một chu kỳ thử nghiệm, nhóm cần kiểm tra dữ liệu tại hiện trường, đối chiếu với người vận hành và ghi nhận hành động cải tiến tiếp theo.
Với phạm vi nhỏ và tiêu chí rõ, phần mềm TPM trở thành công cụ hỗ trợ cải tiến thay vì một nơi lưu thêm biểu mẫu. Doanh nghiệp có thể bắt đầu bằng một thiết bị trọng yếu, hoàn thiện tiêu chuẩn và chỉ sau đó nhân rộng sang các khu vực có điều kiện tương tự.
Checklist triển khai phần mềm TPM theo giai đoạn
Khi lựa chọn phần mềm TPM, doanh nghiệp nên bắt đầu bằng một khu vực thí điểm có dữ liệu và người phụ trách rõ ràng. Đừng mở rộng hệ thống trước khi thống nhất mã thiết bị, cách ghi nhận bất thường và tiêu chí đóng việc. Một phần mềm TPM có thể hỗ trợ biểu mẫu, giao việc và báo cáo, nhưng chất lượng đầu vào vẫn phụ thuộc vào tiêu chuẩn vận hành được huấn luyện và kiểm tra.
- Xác định phạm vi: chọn dây chuyền, nhóm máy và loại công việc cần theo dõi; ghi rõ điều gì nằm ngoài phạm vi.
- Chuẩn hóa dữ liệu: thống nhất mã tài sản, vị trí, trạng thái, nhóm sự cố, nguyên nhân và cách ghi thời gian dừng.
- Thiết kế vai trò: phân biệt người phát hiện, người phân loại, người xử lý, người xác nhận và người xem báo cáo.
- Chạy thử: theo dõi cả công việc định kỳ, bất thường, thiếu phụ tùng, trả lại lệnh và lỗi tái diễn.
- Đánh giá: so sánh dữ liệu trong phần mềm TPM với nhật ký ca; ghi lại sai khác trước khi nhân rộng.
Trong giai đoạn đầu, hãy dùng phần mềm TPM để trả lời một số câu hỏi cụ thể: sự cố nào lặp lại nhiều nhất, thời gian chờ nào có thể giảm, công việc nào thường đóng thiếu bằng chứng và thiết bị nào cần ưu tiên phân tích? Câu trả lời nên dựa trên dữ liệu đã xác nhận, không chỉ dựa vào số lượng lệnh được tạo.
Tiêu chí nghiệm thu phần mềm TPM
Một bộ tiêu chí nghiệm thu thực tế có thể gồm thời gian tạo và phân công công việc, khả năng truy vết lịch sử thiết bị, tỷ lệ hoàn thành đúng hạn, cách xử lý ngoại lệ, quyền chỉnh sửa dữ liệu và khả năng xuất báo cáo. Nếu doanh nghiệp kết nối phần mềm TPM với kho, kế toán, sản xuất hoặc hệ thống cảm biến, cần ghi rõ nguồn dữ liệu chuẩn, tần suất đồng bộ và cách xử lý khi kết nối gián đoạn.
Đối với OEE, hãy xác nhận công thức, thời gian sản xuất kế hoạch, quy tắc phân loại dừng và cách ghi sản lượng đạt/lỗi. Không nên tuyên bố hiệu quả tăng chỉ vì dashboard hiển thị nhiều hơn. Sau một chu kỳ thử nghiệm, nhóm cần kiểm tra dữ liệu tại hiện trường, đối chiếu với người vận hành và ghi nhận hành động cải tiến tiếp theo.
Với phạm vi nhỏ và tiêu chí rõ, phần mềm TPM trở thành công cụ hỗ trợ cải tiến thay vì một nơi lưu thêm biểu mẫu. Doanh nghiệp có thể bắt đầu bằng một thiết bị trọng yếu, hoàn thiện tiêu chuẩn và chỉ sau đó nhân rộng sang các khu vực có điều kiện tương tự.
Best practice khi chọn phần mềm TPM
Best practice đầu tiên là viết rõ vấn đề trước khi xem bản demo phần mềm TPM. Một đội có thể cần giảm thời gian phản hồi, đội khác cần kiểm soát bảo trì định kỳ hoặc phân tích sự cố lặp. Khi mục tiêu khác nhau, màn hình và dữ liệu cần kiểm tra cũng khác nhau.
Best practice thứ hai là đi theo một tình huống trọn vòng: người vận hành phát hiện bất thường, tạo yêu cầu, người điều phối phân loại, kỹ thuật viên xử lý, người có thẩm quyền xác nhận và quản lý xem báo cáo. Phần mềm TPM chỉ đáng tin khi mỗi bước đều có dấu vết, người chịu trách nhiệm và điều kiện hoàn tất.
Best practice thứ ba là giữ một từ điển dữ liệu nhỏ nhưng nhất quán. Mã thiết bị, nhóm sự cố, trạng thái công việc, thời điểm bắt đầu và thời điểm sẵn sàng phải có định nghĩa được các ca sử dụng giống nhau. Nếu tên gọi thay đổi theo từng người nhập, phần mềm TPM sẽ tạo báo cáo đẹp nhưng khó dùng để tìm nguyên nhân.
Best practice tiếp theo là kiểm tra ngoại lệ trước khi mở rộng. Hãy thử lệnh thiếu phụ tùng, công việc bị trả lại, thiết bị tạm dừng, sự cố tái diễn và thay đổi lịch sản xuất. Ghi lại cách phần mềm TPM cảnh báo, phân quyền, lưu lịch sử và xuất dữ liệu.
Cuối cùng, nhóm nên đặt lịch rà soát định kỳ. Mỗi tuần xem các công việc quá hạn và sự cố lặp; mỗi tháng xem xu hướng thời gian sửa, chất lượng dữ liệu và các hành động đã đóng. Phần mềm TPM hỗ trợ việc nhìn lại, còn quyết định cải tiến vẫn cần người chịu trách nhiệm xác nhận tại hiện trường.
Công Thức Tính Hiệu Suất Thiết Bị Tổng Thể (OEE — Overall Equipment Effectiveness)
| Yếu tố đo lường | Công thức tính cụ thể | Chuẩn Quốc Tế (World-Class) | Giải pháp LeanERP CiCC |
|---|---|---|---|
| Mức Sẵn Sàng (A) | (Thời gian vận hành thực tế / Thời gian kế hoạch) × 100% | ≥ 90.0% | Tự động ghi nhận dừng máy (Downtime Tracking) |
| Hiệu Suất (P) | (Tổng sản lượng thực tế / Sản lượng lý thuyết định mức) × 100% | ≥ 95.0% | Cảnh báo giảm tốc độ và tắc nghẽn nhịp Takt Time |
| Chất Lượng (Q) | (Số sản phẩm đạt chuẩn / Tổng sản phẩm làm ra) × 100% | ≥ 99.9% | Kiểm soát thông số SPC, chặn phế phẩm tức thì |
| Tổng Thể OEE | A × P × Q | ≥ 85.0% | Dashboard điều hành trực quan thời gian thực |