Mục lục chuyên đề
Chương trình FMEA ngành may Vietnam Tailored là một dấu mốc kỹ thuật điển hình trong việc chuyển dịch hệ thống quản lý chất lượng ngành may mặc xuất khẩu từ mô hình bắt lỗi sau sản xuất (Inspection-based Quality) sang mô hình phòng ngừa rủi ro chủ động ngay tại nguồn (Prevention-based Quality).
Tại Công ty TNHH May Mặc Xuất Khẩu Việt Nam (Vietnam Tailored Garments — đơn vị thành viên thuộc Tập đoàn TAL Apparel, một trong những tập đoàn sản xuất trang phục may sẵn và sơ mi cao cấp hàng đầu châu Á), bài toán chất lượng không chỉ dừng ở việc phân loại sản phẩm đạt hay phế phẩm ở bàn kiểm cuối chuyền.
Khi phục vụ các thương hiệu thời trang quốc tế có tiêu chuẩn kỹ thuật khắt khe về độ phẳng đường may, khả năng chống nhăn (Non-iron / Wrinkle-free), độ bền liên kết keo dựng và an toàn kim loại tuyệt đối, mọi sai hỏng lọt qua công đoạn đều kéo theo chi phí sửa hàng (Rework), phế phẩm (Scrap) và nguy cơ đình trệ lịch giao hàng.
Hồ sơ chuyên môn này phân tích toàn diện cấu trúc kỹ thuật, ma trận định lượng rủi ro S-O-D, cơ chế liên kết Control Plan và lộ trình đào tạo thực chiến do CiCC trực tiếp triển khai.
Tuyên bố minh bạch nguồn dữ liệu & phạm vi hồ sơ kỹ thuật: Bài viết tổng hợp từ hồ sơ chương trình đào tạo và hướng dẫn thực hành công cụ cốt lõi FMEA do CiCC (Continuous Improvement Consulting Company) triển khai cho đội ngũ quản lý, kỹ thuật và QA/QC của Vietnam Tailored Garments (Member of TAL Apparel), đối chiếu cùng tài liệu chuyên môn tại chương trình đào tạo Core Tools &
FMEA của CiCC.
Để bảo mật thông tin vận hành của khách hàng và tuân thủ chuẩn mực trung thực học thuật,
các thông số trong bảng ma trận PFMEA dưới đây là các tình huống kỹ thuật chuẩn hóa (Standardized Engineering Scenarios) đại diện cho dây chuyền sản xuất sơ mi và trang phục may đo công nghiệp, tuyệt đối không tự suy diễn hay công bố trái phép các chỉ số KPI tài chính nội bộ của doanh nghiệp.
1. Bối cảnh triển khai FMEA ngành may Vietnam Tailored và yêu cầu quản trị chất lượng may mặc xuất khẩu
Trong chuỗi cung ứng dệt may toàn cầu, các nhà máy sản xuất trang phục sơ mi và quần âu cao cấp (Dress Shirts &
Tailored Pants) phải đối mặt với sự giao thoa phức tạp giữa tính chất cơ lý biến thiên của vật liệu dệt và yêu cầu dung sai kích thước chính xác đến từng milimet.
Việc triển khai FMEA ngành may Vietnam Tailored xuất phát từ nhu cầu xây dựng một ngôn ngữ quản trị rủi ro thống nhất giữa bộ phận phát triển mẫu (Sample Room), kỹ thuật công nghiệp (IE), kỹ thuật cơ điện bảo trì (Maintenance), bộ phận cắt – ép keo và các chuyền may thành phẩm.
1.1. Đặc thù sản xuất sơ mi cao cấp và áp lực chất lượng tại Vietnam Tailored Garments (Member of TAL Apparel)
Khác với các dòng sản phẩm dệt kim thông thường có độ co giãn lớn dễ che lấp sai số nhỏ, dòng sản phẩm sơ mi dệt thoi cao cấp (Woven Dress Shirts) đòi hỏi độ sắc nét tuyệt đối ở các vị trí mặt tiền như lá cổ, chân cổ, măng-séc (Cuff), nẹp khuy (Placket), túi ngực và đường cuốn sườn (Side Seam).
Chỉ một biến động nhỏ về lực căng chỉ suốt, độ mòn đầu kim, nhiệt độ buồng ép keo hay độ ẩm của cuộn vải Cotton 100% cũng có thể gây ra hiện tượng nhăn đường may (Seam Puckering), rộp keo cổ áo (Delamination/Bubbling) sau vài chu kỳ giặt gia đình hoặc lệch sọc caro tại vị trí tra tay.
Tại một nhà máy quy mô lớn thuộc hệ thống TAL Apparel như Vietnam Tailored Garments, một mã hàng (Style) thường đi qua từ 65 đến hơn 90 công đoạn nguyên công liên tiếp.
Nếu mỗi công đoạn tiềm ẩn xác suất sai lỗi chỉ 0,5%, xác suất sản phẩm đi trọn vẹn từ bàn cắt đến khâu đóng gói mà không cần sửa chữa (First Pass Yield — FPY / Right First Time — RFT) sẽ sụt giảm mạnh theo quy luật nhân xác suất.
Chính vì vậy, áp dụng FMEA ngành may Vietnam Tailored giúp đội ngũ kỹ thuật nhận diện sớm các điểm gãy công nghệ trước khi phát lệnh sản xuất đại trà (Mass Production).
1.2. Vì sao kiểm soát KCS cuối chuyền không đủ để ngăn ngừa rủi ro lỗi hàng loạt trên chuyền may?
Trong phương thức quản lý chất lượng truyền thống của nhiều xưởng may, trọng tâm thường đặt vào đội ngũ KCS đứng cuối chuyền (End-line QC) và bộ phận kiểm hàng AQL (Acceptable Quality Limit) trước khi đóng thùng. Cách tiếp cận này bộc lộ bốn hạn chế cốt lõi về mặt kinh tế và kỹ thuật:
- Độ trễ phản hồi thông tin (Feedback Lag): Khi nhân viên KCS cuối chuyền phát hiện lỗi lệch nẹp hoặc bỏ mũi ở cụm lắp ráp thân trước, trên băng chuyền hoặc trong các bó bán thành phẩm (Work-in-Process Bundles) đã có hàng chục đến hàng trăm sản phẩm mắc cùng một lỗi tương tự.
- Lỗi ẩn không thể nhìn thấy bằng mắt thường (Latent Defects): Các sai hỏng nghiêm trọng như nhiệt độ lõi keo ép cổ chưa đạt ngưỡng nóng chảy hoàn toàn (Glue Line Temperature), hoặc hóa chất hoàn tất chống nhăn phân bố không đều, hoàn toàn không thể phát hiện qua kiểm tra ngoại quan trên bàn KCS. Lỗi chỉ bộc lộ khi sản phẩm đến tay người tiêu dùng cuối cùng và qua máy giặt sấy.
- Chi phí sửa hàng làm biến dạng cấu trúc vải: Việc tháo chỉ sửa lại (Unpicking & Re-stitching) trên các loại vải sợi mảnh mật độ cao (High-count Poplin, Pinpoint Oxford) rất dễ để lại lỗ kim (Needle Holes), làm xơ sợi hoặc gây bóng vải khi ủi đè lại nhiều lần.
- Thiếu tính kế thừa tri thức kỹ thuật: Khi một lỗi được xử lý theo kiểu chữa cháy sự vụ tại chuyền, nguyên nhân gốc rễ không được lưu trữ thành cơ sở dữ liệu có cấu trúc. Đến mùa vụ sau, khi mã hàng tương tự quay lại hoặc chuyển sang chuyền khác, lỗi cũ lại tái diễn.
Thông qua hệ thống phân tích lỗi PFMEA chuyền may, nhà máy chuyển dịch trọng tâm từ câu hỏi “Ai là người kiểm sót lỗi này?” sang câu hỏi kỹ thuật mang tính hệ thống: “Cơ chế vật lý hoặc quy trình nào đã cho phép nguyên nhân lỗi phát sinh, và làm thế nào để khóa chặt nguyên nhân đó ngay tại trạm làm việc?”.
2. Nền tảng phương pháp luận phân tích lỗi PFMEA chuyền may và chuyển đổi tư duy phòng ngừa
FMEA (Failure Mode and Effects Analysis — Phân tích dạng sai hỏng và tác động) vốn là một trong năm công cụ cốt lõi (Five Core Tools) của tiêu chuẩn quản lý chất lượng công nghiệp ô tô IATF 16949 và hàng không vũ trụ.
Khi CiCC chuyển giao và bản địa hóa thành chương trình FMEA ngành may Vietnam Tailored, toàn bộ khung lý thuyết được tinh chỉnh để khớp nối hoàn hảo với đặc thù dòng chảy bán thành phẩm, thiết bị may tự động hóa và thao tác công nhân may.
2.1. Khung tiếp cận 7 bước AIAG-VDA điều chỉnh cho đặc thù công nghệ may công nghiệp
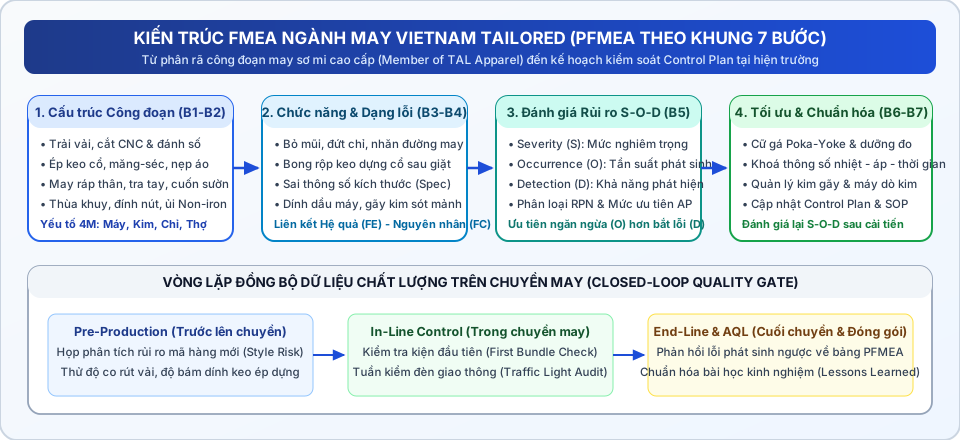
Để tránh tình trạng lập bảng FMEA như một thủ tục giấy tờ đối phó đánh giá khách hàng, chương trình huấn luyện của CiCC cấu trúc hóa quy trình làm việc thành 7 bước logic liên hoàn:
- Bước 1 — Lập kế hoạch và xác định phạm vi (Planning & Preparation): Xác định rõ dòng sản phẩm mục tiêu (ví dụ: sơ mi dệt thoi Non-iron, sơ mi Oxford giặt Enzyme, quần âu định hình), ranh giới quá trình từ kho nguyên phụ liệu đến đóng gói hoàn tất, và thành lập nhóm đa chức năng (IE, Kỹ thuật mẫu, QA, Tổ trưởng chuyền, Cơ điện).
- Bước 2 — Phân tích cấu trúc quá trình (Structure Analysis): Xây dựng sơ đồ dòng chảy công đoạn (Process Flow Diagram) và cây cấu trúc liên kết từng nguyên công may với 4 yếu tố nguồn lực 4M (Man — Thao tác thợ may; Machine — Máy may, bàn ủi, máy ép keo, kim, chân vịt; Material — Vải chính, keo dựng, chỉ may, nút; Method/Environment — Môi trường nhiệt ẩm và phương pháp gá đặt).
- Bước 3 — Phân tích chức năng (Function Analysis): Định nghĩa chính xác yêu cầu kỹ thuật của từng nguyên công. Ví dụ: chức năng của công đoạn “May cuốn sườn bằng máy 2 kim móc xích (Feed-off-the-arm)” là tạo đường ghép kín hai thân áo với mật độ 18–20 mũi/inch (SPI), biên cuốn đều 3/16 inch, độ co giãn dọc đường may tương thích với vải và độ nhăn đường may đạt tối thiểu cấp độ 4.0 theo tiêu chuẩn AATCC 88B.
- Bước 4 — Phân tích sai hỏng (Failure Analysis): Thiết lập chuỗi nhân quả chặt chẽ gồm 3 mắt xích: Hệ quả sai hỏng (Failure Effect — FE) tác động lên công đoạn kế tiếp và người mặc cuối cùng; Dạng sai hỏng (Failure Mode — FM) là biểu hiện vật lý không đạt yêu cầu kỹ thuật tại nguyên công; và Nguyên nhân sai hỏng (Failure Cause — FC) thuộc về yếu tố 4M.
- Bước 5 — Phân tích rủi ro (Risk Analysis): Liệt kê các biện pháp kiểm soát phòng ngừa hiện có (Current Prevention Controls) và các biện pháp kiểm soát phát hiện hiện có (Current Detection Controls), từ đó chấm điểm Severity (S), Occurrence (O), Detection (D) và xác định mức ưu tiên hành động.
- Bước 6 — Tối ưu hóa (Optimization): Đề xuất các giải pháp kỹ thuật nhằm giảm tần suất phát sinh (giảm O) hoặc nâng cao năng lực tự động phát hiện tại chỗ (giảm D), phân công người phụ trách, thời hạn hoàn thành và đánh giá lại điểm số sau khi triển khai thực tế trên chuyền.
- Bước 7 — Báo cáo kết quả và chuẩn hóa (Results Documentation): Chuyển hóa các điểm kiểm soát từ bảng PFMEA trong FMEA ngành may Vietnam Tailored sang Kế hoạch kiểm soát (Control Plan), Bảng hướng dẫn công việc chuẩn (SOP / Visual Standard) và cập nhật vào thư viện FMEA nền (Foundation FMEA) của nhà máy.
2.2. Liên kết tam giác Dạng sai hỏng (Failure Mode) – Hệ quả (Effect) – Nguyên nhân gốc 4M trên Gemba
Một sai lầm phổ biến khi các kỹ thuật viên mới bắt đầu làm quen với FMEA ngành may Vietnam Tailored là nhầm lẫn giữa Dạng sai hỏng, Hệ quả và Nguyên nhân.
Chẳng hạn, ghi “Thợ may tay nghề yếu” vào cột nguyên nhân hoặc ghi “Khách hàng trả hàng” vào cột dạng sai hỏng sẽ khiến bảng FMEA mất hoàn toàn giá trị kỹ thuật. Chuyên gia CiCC đã hướng dẫn đội ngũ thiết lập quy tắc đối chiếu chuẩn xác tại Gemba:
- Dạng sai hỏng (Failure Mode — FM): Phải là sự phủ định trực tiếp của chức năng kỹ thuật tại công đoạn đó (ví dụ: mật độ mũi chỉ dưới 16 SPI; đường diễu mí cổ lệch khỏi biên > 1,5 mm; keo dựng bong góc lá cổ; bỏ mũi đoạn vắt qua đường giao sườn).
- Hệ quả sai hỏng (Failure Effect — FE): Xem xét trên 3 cấp độ: (1) Tác động tại chỗ (phải tháo chỉ may lại làm mất thời gian chu kỳ Takt Time); (2) Tác động lên công đoạn sau (bán thành phẩm bị hụt thông số làm công đoạn tra cổ hoặc tra tay không khớp dấu bấm Notch); và (3) Tác động lên khách hàng cuối (áo bị nhăn vặn sau khi giặt, rách đường may khi vận động hoặc nguy cơ mất an toàn do mảnh kim gãy).
- Nguyên nhân sai hỏng (Failure Cause — FC): Phải truy vết đến thông số vật lý hoặc thao tác cụ thể của 4M (ví dụ: sức căng chỉ kim lớn hơn 110g trong khi vải Poplin mảnh yêu cầu 65–75g; răng cưa đưa vải đặt quá cao làm đẩy tầng vải dưới chạy nhanh hơn tầng vải trên; áp lực trục lô máy ép keo bị lệch giữa bên trái và bên phải băng tải).
3. Phân rã hệ thống công đoạn trọng yếu trong mô hình FMEA ngành may Vietnam Tailored
Để triển khai hiệu quả kiểm soát chất lượng may mặc trên quy mô toàn nhà máy, không thể rải đều nguồn lực một cách dàn trải. Nhóm dự án FMEA ngành may Vietnam Tailored tập trung giải phẫu hai cụm công đoạn quyết định trực tiếp đến chất lượng cấu trúc và thẩm mỹ của chiếc áo sơ mi xuất khẩu:
cụm Tiền sản xuất (Cắt & Ép keo dựng) và cụm Lắp ráp – Hoàn thiện định hình.
3.1. Nhóm công đoạn trải vải, cắt CNC và ép keo dựng (Fusing) cổ áo, măng-séc, nẹp áo
Chất lượng của một chiếc sơ mi cao cấp được định đoạt tới 50% ngay tại phòng cắt (Cutting Room) và khu vực ép keo dựng (Fusing Section). Nếu bán thành phẩm đầu vào bị biến dạng kích thước hoặc lỗi liên kết nhiệt, không một thợ may bậc cao nào trên chuyền có thể khắc phục triệt để.
- Công đoạn xả vải và trải vải (Fabric Relaxation & Spreading): Đối với các loại vải có pha sợi đàn hồi (Spandex/Lycra) hoặc vải dệt mật độ cao, nếu đưa lên bàn trải ngay sau khi tháo cuộn mà chưa đủ thời gian hồi phục ứng suất kéo (Fabric Relaxation từ 12–24 giờ), hoặc tốc độ xe trải vải tự động cài đặt quá nhanh gây căng bàn vải, các chi tiết sau khi cắt sẽ co rút bất thường. Khi đưa lên chuyền may, chi tiết thân áo hoặc tay áo bị hụt thông số so với rập chuẩn.
- Công đoạn cắt tự động CNC (Auto-Cutter): Khi cắt bàn vải dày (High Ply Height), lực hút chân không suy giảm hoặc dao cắt bị mòn/nóng sẽ làm nghiêng lưỡi dao ở các lớp vải đáy so với lớp vải mặt (Top-to-Bottom Ply Variation), hoặc làm lệch vị trí dấu bấm định vị (Notch Misalignment). Hậu quả là khi công nhân may ráp theo dấu bấm, hai đầu chi tiết bị so le (Uneven Ends).
- Công đoạn ép keo dựng liên tục (Continuous Roller Fusing Machine): Đây là công đoạn trọng tâm trong bảng FMEA ngành may Vietnam Tailored. Keo dựng cổ áo và măng-séc sử dụng hạt nhựa nhiệt dẻo (HDPE hoặc Polyamide). Ba thông số cốt lõi là Nhiệt độ thực tế tại màng keo (Glue-line Temperature), Áp lực trục lô ép (Nip Roller Pressure) và Thời gian lưu nhiệt (Dwell Time / Belt Speed). Nếu nhiệt độ thấp hơn ngưỡng nóng chảy, keo không thẩm thấu đủ vào sợi vải chính gây phồng rộp (Blistering) sau giặt. Ngược lại, nếu nhiệt độ hoặc áp lực quá cao, nhựa keo chảy xuyên qua bề mặt vải (Strike-back / Strike-through), làm cứng đơ lá cổ và ố màu vải sáng.
3.2. Nhóm công đoạn may ráp, cuốn sườn, tra tay và hoàn thiện ủi định hình
Khi bán thành phẩm đi vào chuyền may (Sewing Line) và khu vực hoàn thiện (Finishing), phân tích lỗi PFMEA chuyền may đi sâu vào sự tương tác cơ học giữa kim, chỉ, răng cưa, chân vịt và bàn tay điều khiển của người thợ:
- Hiện tượng nhăn đường may (Seam Puckering): Trong sản xuất sơ mi phẳng cao cấp, nhăn đường may xuất phát từ 3 cơ chế vật lý khác nhau mà bảng PFMEA trong FMEA ngành may Vietnam Tailored phải tách biệt rõ: (1) Feed Pucker do răng cưa đẩy lớp vải dưới nhiều hơn lớp vải trên bị chân vịt ghì lại; (2) Tension Pucker do sức căng chỉ kim và chỉ suốt quá lớn nên sau khi may xong, sợi chỉ co hồi kéo nhúm đường vải; và (3) Structural Jamming Pucker do dùng kim quá to và mật độ mũi chỉ quá dày trên nền vải dệt khít khiến sợi chỉ chen ngang làm biến dạng sợi dọc – sợi ngang của vải.
- Công đoạn tra cổ, cuốn sườn và tra tay vòng nách: Đây là các đường may cong 3 chiều ghép nối các mảnh vải có hướng canh sợi khác nhau (canh thẳng Warp kết hợp canh xéo Bias). Nếu không kiểm soát độ cầm vừa (Ease Distribution) và vi sai đẩy vải, thân áo sẽ bị vặn xoắn (Twisting/Roping) hoặc nổi sóng tại chân cổ.
- Công đoạn thùa khuy, đính nút và ủi ép hoàn thiện (Pressing & Curing): Đính nút thiếu lực khóa chỉ hoặc dao cắt khuy sứt mẻ gây tưa sợi khuy áo. Ở khâu ủi ép định hình cổ – măng-séc và buồng sấy định hình chống nhăn (Curing Oven), sai lệch thời gian và nhiệt độ sẽ làm vàng vải trắng (Yellowing) hoặc làm suy giảm độ bền xé của sợi vải.
| Công đoạn / Nguyên công | Dạng sai hỏng (Failure Mode) | Hệ quả chính (Failure Effect) | Nguyên nhân gốc 4M (Failure Cause) | Kiểm soát phòng ngừa & Poka-Yoke | Mức AP |
|---|---|---|---|---|---|
| 1. Ép keo dựng cổ & măng-séc (Fusing) | Độ bền bóc tách (Bond Peel Strength) thấp hơn chuẩn; rộp keo sau giặt | Phồng rộp bề mặt cổ áo khi khách hàng giặt; phải hủy hoặc thay toàn bộ cổ áo (S=8) | Nhiệt vùng gia nhiệt bị sụt cục bộ; băng tải chạy nhanh; độ ẩm vải vượt ngưỡng trước khi ép | Đo giấy cảm biến nhiệt (Thermal Strip) mỗi ca; thử lực kéo Peel Test đầu ca/đổi lô vải; khóa mật khẩu màn hình PLC | HIGH → LOW |
| 2. Diễu cổ, nẹp áo & cuốn sườn (Sewing) | Nhăn đường may (Seam Puckering < Grade 3.5); bỏ mũi hoặc đứt chỉ | Mất thẩm mỹ mặt tiền áo sơ mi; tháo sửa để lại lỗ kim trên vải Poplin (S=7) | Lực căng chỉ kim/suốt cao; chân vịt đè nặng; răng cưa cao; chọn sai cỡ kim hoặc đầu kim tù | Chuẩn hóa đồng hồ đo lực căng chỉ (Tension Gauge theo gram); dùng chân vịt đế nhựa Teflon/Floating Foot; lịch thay kim định kỳ | HIGH → LOW |
| 3. Tra tay & ghép sườn sọc Caro (Matching) | Lệch canh sọc ngang/dọc vượt dung sai ±1,5 mm; so le đầu đường may | Loại xuống hàng B-grade hoặc phải tháo ráp lại toàn bộ tay áo (S=7) | Bàn cắt lệch sọc; dấu bấm Notch không chuẩn; thợ cầm giữ hai lớp vải không đều khi vào cữ | Bàn ghim định vị laser khi trải vải sọc; cữ dẫn hướng biên có vạch chia dưỡng tại bàn máy may | MED → LOW |
| 4. Thùa khuy & Đính nút (Buttoning) | Bung nút khi kéo thử lực (Pull Test); lệch khoảng cách nút làm phồng nẹp | Nút rơi trong quá trình sử dụng hoặc nguy cơ nuốt dị vật với hàng trẻ em (S=9) | Móc khóa mũi cuối máy đính nút bị mòn; đặt lệch dưỡng cữ chia khoảng cách nút | Máy đính nút cấp phôi tự động kèm cữ kẹp cố định; kiểm lực kéo nút (Button Pull Tester) theo tần suất Control Plan | HIGH → LOW |
| 5. Quản lý kim gãy & Dò kim (Metal Safety) | Sót mảnh kim gãy hoặc mạt sắt sắc nhọn bên trong thành phẩm đóng gói | Nguy cơ gây thương tích cho người mặc; vi phạm pháp lý an toàn sản phẩm, thu hồi lô hàng (S=10) | Kim gãy khi may qua chỗ dày nhưng không thu hồi đủ 100% mảnh vỡ; độ nhạy máy dò kim trôi chuẩn | Quy trình đổi kim 1-đổi-1 dán thẻ mảnh vỡ hoàn chỉnh; máy dò kim băng tải khóa tự động kiểm chuẩn thẻ Fe 1.0–1.2mm mỗi giờ | HIGH → LOW |
4. Thiết lập thang điểm định lượng S-O-D và mức ưu tiên hành động (AP) cho kiểm soát chất lượng may mặc
Một thách thức lớn khi áp dụng FMEA vào ngành may là các bảng tiêu chí chấm điểm S-O-D nguyên bản của ngành cơ khí chế tạo thường dùng đơn vị PPM (Parts Per Million) hoặc thử nghiệm độ bền mỏi cơ học.
Để chương trình FMEA ngành may Vietnam Tailored đi vào thực chất, chuyên gia CiCC đã cùng đội ngũ kỹ thuật của nhà máy chuyển ngữ toàn bộ thang điểm từ 1 đến 10 sang các chỉ số đo lường quen thuộc của ngành may như tỷ lệ lỗi DHU (Defects Per Hundred Units), cấp độ lỗi Critical/Major/Minor và phương thức kiểm tra In-line/End-line.
4.1. Chuẩn hóa tiêu chí Severity (S), Occurrence (O) và Detection (D) theo ngôn ngữ kỹ thuật may
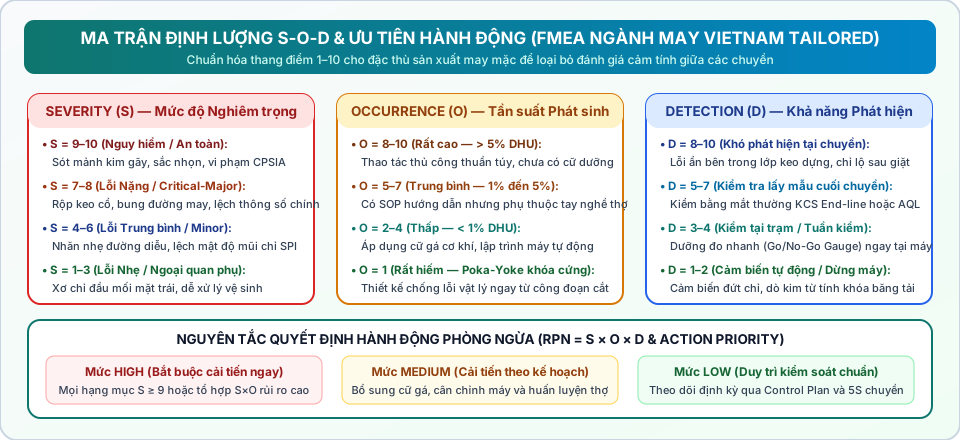
Nhờ chuẩn hóa bảng tra cứu điểm số S-O-D, dù nhóm kỹ thuật ở chuyền may 1 hay chuyền may 10 cùng đánh giá một công đoạn, kết quả chấm điểm vẫn nhất quán và khách quan:
- Thang đo Mức độ nghiêm trọng — Severity (S từ 1 đến 10): Điểm S chỉ phụ thuộc vào mức độ tổn thất do Hệ quả sai hỏng gây ra (không thay đổi trừ khi thay đổi thiết kế sản phẩm hoặc cấu trúc công nghệ). S = 9–10 áp dụng cho các lỗi liên quan đến an toàn người tiêu dùng và quy định pháp lý quốc tế (sót kim gãy, dị vật kim loại sắc nhọn, nút đính trên đồ trẻ em bị bung gây nguy cơ hóc dị vật, dư lượng Formaldehyde hoặc thuốc nhuộm Azo vượt chuẩn). S = 7–8 áp dụng cho các lỗi nặng (Major Defects) làm mất chức năng sử dụng hoặc biến dạng ngoại quan chính khiến sản phẩm bị loại thành hàng phế/B-grade (rộp keo cổ, thủng vải, lệch màu giữa thân và tay áo, sai thông số vòng cổ/dài tay vượt dung sai). S = 4–6 áp dụng cho các lỗi phải tháo sửa lại tại chuyền (Reworkable Defects). S = 1–3 áp dụng cho lỗi nhẹ dễ xử lý nhanh (cắt chỉ thừa, tẩy vết phấn).
- Thang đo Tần suất phát sinh — Occurrence (O từ 1 đến 10): Đánh giá xác suất nguyên nhân lỗi xảy ra nếu chỉ dựa vào biện pháp phòng ngừa hiện tại. Nếu công đoạn hoàn toàn phụ thuộc vào tay nghề cảm tính của công nhân mà không có cữ dẫn hướng hay rập dưỡng, tỷ lệ lỗi nội bộ trên 5% DHU sẽ nhận điểm O = 8–10. Khi áp dụng cữ gá cơ khí, lập trình máy may mẫu điện tử (Programmable Pattern Sewer) và bảo trì dự phòng định kỳ giúp tỷ lệ lỗi giảm xuống dưới 0,5%, điểm O giảm xuống mức 2–3.
- Thang đo Khả năng phát hiện — Detection (D từ 1 đến 10): Lưu ý nguyên tắc nghịch đảo của FMEA: phát hiện càng dễ và càng sớm tại nguồn thì điểm D càng thấp; càng khó phát hiện hoặc phát hiện muộn thì điểm D càng cao. Lỗi ẩn chỉ lộ ra khi giặt thử tại phòng Lab hoặc khi khách hàng mặc (như lão hóa keo ép, co rút vải quá mức) có điểm D = 8–10. Kiểm tra bằng mắt thường của KCS cuối chuyền chỉ đạt điểm D = 5–6 (do mệt mỏi thị giác của con người chỉ bắt được khoảng 80–85% lỗi). Sử dụng dưỡng đo cứng (Hard Gauge) kiểm tra ngay tại bàn máy hoặc cảm biến tự động dừng máy khi đứt chỉ/dò kim sẽ đưa điểm D về mức 1–3.
4.2. Nguyên tắc kết hợp chỉ số RPN và Action Priority (H-M-L) để tránh bẫy điểm số trung bình
Trong phiên bản FMEA truyền thống, chỉ số ưu tiên rủi ro được tính bằng tích số RPN = S × O × D (dao động từ 1 đến 1.000). Tuy nhiên, thực tế triển khai FMEA ngành may Vietnam Tailored cho thấy nếu chỉ đặt một ngưỡng cứng (ví dụ:
chỉ cải tiến khi RPN ≥ 120) sẽ dẫn đến bẫy toán học nguy hiểm. Hãy xét hai tình huống thực tế trên chuyền may:
- Tình huống A (Rủi ro an toàn nghiêm trọng): Gãy kim sót mảnh kim loại trong cổ áo sơ mi có S = 10, tần suất xảy ra thấp O = 3, khả năng phát hiện qua kiểm soát hiện hành D = 3 → Tích số RPN = 10 × 3 × 3 = 90.
- Tình huống B (Lỗi ngoại quan nhẹ): Sót đầu chỉ thừa 3mm ở mặt trái đường vắt sổ lai áo có S = 3, tần suất xảy ra khá thường xuyên O = 6, kiểm tra mắt thường cuối chuyền D = 6 → Tích số RPN = 3 × 6 × 6 = 108.
Nếu máy móc nhìn vào con số RPN (108 > 90),
nhà máy sẽ dồn nguồn lực đi xử lý lỗi chỉ thừa mặt trái trong khi bỏ qua nguy cơ sót kim gãy có thể làm thu hồi cả container hàng xuất khẩu! Do đó, phương pháp luận của CiCC hướng dẫn đội ngũ kết hợp RPN với ma trận Action Priority (AP — Mức ưu tiên hành động Cao / Trung bình / Thấp theo chuẩn AIAG-VDA):
bất kỳ hạng mục nào có S ≥ 9 hoặc có tích số S × O (Mức độ критический — Criticality) cao đều tự động xếp vào nhóm ưu tiên HIGH và bắt buộc phải có giải pháp kỹ thuật can thiệp.
5. Giải pháp kỹ thuật Poka-Yoke, quản trị kim gãy và liên kết Control Plan tại chuyền sản xuất
Giá trị cốt lõi của FMEA ngành may Vietnam Tailored không nằm ở việc điền đầy các ô Excel, mà nằm ở Bước 6 (Optimization): chuyển hóa các phân tích rủi ro thành các cơ cấu chống lỗi Poka-Yoke, đồ gá (Jigs/Attachments) và quy trình kiểm soát quá trình tại hiện trường Gemba.
5.1. Ứng dụng cữ gá cơ khí, dưỡng đo Go/No-Go và khóa thông số thiết bị trên chuyền may
Để kéo giảm điểm Occurrence (O) và Detection (D) một cách bền vững mà không làm tăng gánh nặng thao tác cho công nhân may, đội ngũ IE và Cơ điện đã triển khai hàng loạt giải pháp kỹ thuật thực tiễn:
- Hệ thống cữ gá và chân vịt chuyên dụng (Folders, Binders & Compensating Presser Feet): Thay vì để công nhân tự gấp mép vải bằng tay khi may cuốn sườn hoặc diễu mí cổ, bộ phận cơ khí lắp đặt cữ cuốn biên chuẩn xác theo độ dày từng loại vải và sử dụng chân vịt mí có gờ dẫn hướng lò xo (Compensating Foot 1/16″ hoặc 1/32″). Giải pháp này khóa cứng khoảng cách đường diễu, đưa tỷ lệ lỗi lệch mí về mức tối thiểu.
- Dưỡng đo nhanh tại trạm (In-station Go/No-Go Templates): Thiết kế các tấm dưỡng nhựa Acrylic trong suốt có vạch giới hạn dung sai (Tolerance Band ±1 mm) cho bản cổ, đầu nhọn lá cổ, măng-séc và vị trí túi ngực. Công nhân may tự kiểm tra sản phẩm đầu tiên của mỗi bó hàng (First Piece of Bundle) chỉ trong 3 giây mà không cần dùng thước dây đo thủ công.
- Chuẩn hóa thông số lực căng chỉ và áp lực chân vịt bằng thiết bị đo định lượng: Loại bỏ thói quen vặn ốc đồng tiền chỉnh chỉ theo cảm giác tay của thợ. Kỹ thuật chuyền sử dụng bút đo lực căng chỉ (Thread Tension Gauge) để thiết lập chuẩn lực căng chỉ suốt (ví dụ: 22–25g trên vỏ thoi Towa Tension Gauge) và lực căng chỉ kim theo từng nhóm trọng lượng vải (GSM).
- Làm mát kim và quản trị tuổi thọ kim (Needle Cooling & Lifecycle Control): Với các mã hàng may tốc độ cao trên vải xử lý nhựa chống nhăn, ma sát làm kim nóng lên trên 200°C gây chảy keo và đứt chỉ. Giải pháp từ PFMEA là sử dụng kim phủ Titanium/Ceramic đầu tròn mảnh (Slim Set Point) kết hợp ống thổi khí làm mát kim và quy định thay kim phòng ngừa theo định mức giờ chạy máy.
5.2. Tích hợp bảng PFMEA trong FMEA ngành may Vietnam Tailored vào kế hoạch kiểm soát Control Plan và hệ thống tuần kiểm Traffic Light
Một bảng PFMEA trong FMEA ngành may Vietnam Tailored hoàn chỉnh phải được chắt lọc thành Kế hoạch kiểm soát (Control Plan) treo trực tiếp tại đầu chuyền và từng cụm công đoạn trọng yếu (Critical Operations). Tại Vietnam Tailored Garments, sự kết nối giữa PFMEA và Control Plan được vận hành thông qua hệ thống tuần kiểm đèn giao thông (Traffic Light Quality Control System):
- Cột kết nối trực tiếp: Mỗi dòng có mức rủi ro cao trong bảng PFMEA trong FMEA ngành may Vietnam Tailored sẽ quy định rõ trong Control Plan 5 thông số: (1) Đặc tính cần kiểm soát (Product/Process Characteristic); (2) Tiêu chuẩn kỹ thuật / Dung sai (Specification/Tolerance); (3) Phương pháp và dụng cụ đo (Evaluation/Measurement Technique); (4) Cỡ mẫu và tần suất kiểm (Sample Size & Frequency — ví dụ: 5 sản phẩm/2 giờ hoặc mỗi đầu bó hàng); và (5) Kế hoạch phản ứng khi phát hiện bất thường (Reaction Plan).
- Cơ chế phản ứng tức thì (Reaction Plan & Andon): Khi nhân viên tuần kiểm In-line QC kiểm tra ngẫu nhiên 5 sản phẩm tại một công đoạn trọng yếu (được đánh dấu từ PFMEA): nếu phát hiện 0 lỗi → treo thẻ Xanh (tiếp tục sản xuất bình thường); nếu phát hiện 1 lỗi → chuyển thẻ Vàng (cảnh báo, kiểm tra lại 100% bó hàng hiện tại và rà soát thông số máy); nếu phát hiện từ 2 lỗi trở lên → bật thẻ Đỏ (dừng nguyên công đó ngay lập tức, gọi Tổ trưởng chuyền và Cơ điện tới xử lý nguyên nhân gốc 4M theo đúng hướng dẫn trong Control Plan trước khi cho chạy lại).
6. Lộ trình đào tạo, thực hành Gemba và chuyển giao năng lực FMEA do CiCC đồng hành
Để công cụ kỹ thuật cao như FMEA không trở thành gánh nặng hành chính mà thực sự thấm sâu vào thói quen làm việc hằng ngày của đội ngũ kỹ sư IE, QA/QC và quản đốc phân xưởng, CiCC đã thiết kế chương trình đào tạo và huấn luyện thực hành FMEA ngành may Vietnam Tailored theo phương pháp Action Learning (Học qua giải quyết bài toán thực tế tại hiện trường).
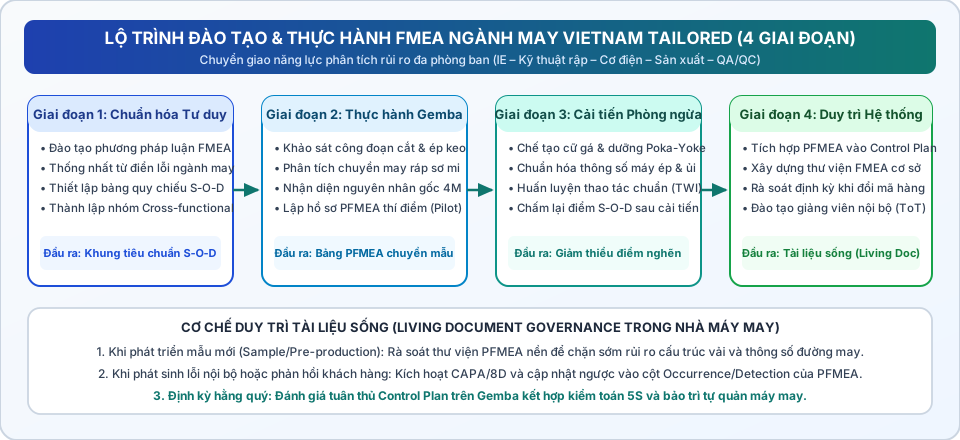
6.1. Phương pháp huấn luyện đa phòng ban (Cross-functional) kết hợp giải quyết bài toán thực tế
Một bảng PFMEA trong FMEA ngành may Vietnam Tailored chất lượng không bao giờ có thể được viết bởi một cá nhân ngồi trong văn phòng QA. Trong khóa đào tạo và thực hành tại Vietnam Tailored Garments, chuyên gia CiCC chia học viên thành các nhóm đa chức năng (Cross-functional Teams), mỗi nhóm phụ trách giải phẫu một cụm quy trình thực tế của nhà máy:
- Sự phối hợp đa góc nhìn: Kỹ sư IE nắm vững bảng thiết kế chuyền (Line Balancing) và thao tác chuẩn; Kỹ thuật rập – mẫu hiểu rõ độ co rút vải và cấu trúc đường may; Kỹ thuật cơ điện hiểu sâu cơ cấu ổ chao, cam đánh chỉ, cảm biến máy ép keo; Tổ trưởng sản xuất hiểu rõ tâm lý và thói quen thao tác của công nhân; còn nhân sự QA/QC nắm vững dữ liệu lịch sử lỗi DHU và tiêu chuẩn khách hàng.
- Thực hành Gemba Walk ngay trong khóa học: Sau phần lý thuyết nền tảng, các nhóm trực tiếp xuống xưởng cắt, khu vực ép keo và chuyền may để quan sát thao tác thực tế, đo đạc thông số máy, phỏng vấn công nhân đứng máy và thu thập mẫu lỗi thực tế. Kết thúc đợt huấn luyện, mỗi nhóm đều bảo vệ thành công bộ hồ sơ FMEA ngành may Vietnam Tailored – Control Plan hoàn chỉnh kèm theo các đề xuất cải tiến cữ gá khả thi.
6.2. Cơ chế duy trì tài liệu sống (Living Document) và nhân rộng sang các dòng sản phẩm mới
Nguyên tắc quan trọng nhất mà CiCC nhấn mạnh trong chương trình FMEA ngành may Vietnam Tailored là: “PFMEA là một tài liệu sống (Living Document), luôn được cập nhật mỗi khi có sự thay đổi về công nghệ hoặc phát sinh bài học chất lượng mới”. Để duy trì hệ thống bền vững sau đào tạo, nhà máy áp dụng quy trình 3 điểm chạm:
- Tại cuộc họp Tiền sản xuất (Pre-Production Meeting — PPM): Trước khi một mã hàng mới lên chuyền 7–10 ngày, nhóm kỹ thuật không cần viết lại PFMEA từ con số không mà lấy Bảng PFMEA nền (Baseline/Foundation PFMEA) của dòng sản phẩm tương đương, sau đó chỉ tập trung phân tích các điểm khác biệt (Delta Analysis) như loại vải mới, kiểu cổ áo mới hoặc yêu cầu đường may đặc biệt.
- Khi xảy ra khiếu nại chất lượng hoặc lỗi vượt ngưỡng nội bộ: Bất kỳ khi nào quy trình giải quyết vấn đề 8D / CAPA được kích hoạt, bước cuối cùng bắt buộc phải là mở lại bảng PFMEA trong FMEA ngành may Vietnam Tailored của công đoạn liên quan để kiểm tra xem nguyên nhân gốc rễ vừa tìm được đã có trong PFMEA chưa, tại sao biện pháp kiểm soát cũ lại để lọt lỗi, và cập nhật chuẩn mới vào Control Plan.
- Đánh giá tuân thủ lớp (Layered Process Audit — LPA): Tổ trưởng chuyền (hằng ngày), Trưởng bộ phận sản xuất/QA (hằng tuần) và Ban giám đốc nhà máy (hằng tháng) thực hiện kiểm tra chéo ngắn hạn (10–15 phút tại Gemba) để xác nhận các biện pháp Poka-Yoke, cữ gá và thông số nhiệt – áp quy định trong Control Plan thực sự đang được tuân thủ nghiêm ngặt.
7. Video chuyên đề Core Tools & FMEA và hệ thống tài liệu kỹ thuật đối chiếu
Để giúp đội ngũ kỹ sư chất lượng, quản lý sản xuất và ban lãnh đạo các doanh nghiệp dệt may – sản xuất công nghiệp hình dung rõ mối liên kết giữa FMEA với tổng thể hệ thống 5 công cụ cốt lõi (APQP, PPAP,
FMEA, SPC, MSA), dưới đây là video bài giảng chuyên môn từ kênh chính thức của CiCC cùng danh mục các hồ sơ điển hình liên quan trên hệ thống lean.vn.
7.1. Video phân tích hệ thống Core Tools và tư duy phòng ngừa lỗi FMEA từ chuyên gia CiCC
Video chuyên đề trên phân tích cách thức kết nối giữa việc hoạch định chất lượng sản phẩm tiên tiến (APQP), phân tích rủi ro quá trình (PFMEA), kiểm soát quá trình bằng thống kê (SPC) và phân tích hệ thống đo lường (MSA).
Trong bối cảnh ngành may mặc, tư duy này giúp nhà máy thoát khỏi vòng luẩn quẩn kiểm hàng thủ công và thiết lập năng lực tự đảm bảo chất lượng trên từng nguyên công.
7.2. Liên kết hệ sinh thái Lean Six Sigma, 5S Kaizen, TPM và quản trị chất lượng toàn diện tại nhà máy
Thực tiễn tư vấn của CiCC cho thấy công cụ FMEA ngành may Vietnam Tailored phát huy hiệu quả cao nhất khi được đặt trong một hệ sinh thái vận hành tinh gọn đồng bộ. Quý doanh nghiệp có thể tham khảo thêm các hồ sơ dự án và bài viết chuyên sâu cùng hệ thống trên lean.vn:
- Quản trị chất lượng và chuỗi cung ứng ngành dệt may kỹ thuật: Tham khảo hồ sơ Vestergaard tại Việt Nam: sản xuất, chất lượng và chuỗi cung ứng để thấy cách tích hợp QMS, cân bằng chuyền may và truy xuất nguồn gốc lô hàng.
- Tiêu chuẩn hóa hiện trường 5S Kaizen và quản lý trực quan: Xem thêm mô hình tại 5S trong gia công cơ khí chính xác: Việt Nhật và EVA Precision Industrial Holdings: triển khai Lean và 5S Kaizen — nền tảng giúp bảo quản cữ gá, dưỡng đo và khuôn mẫu luôn sẵn sàng tại trạm làm việc.
- Bảo trì năng suất toàn diện (TPM) cho hệ thống máy móc: Đối chiếu cùng dự án EUROTILE: 5S, Kaizen và TPM tại nhà máy vật liệu xây dựng nhằm duy trì độ ổn định cơ điện của thiết bị, loại bỏ nguyên nhân lỗi do rơ lỏng ổ chao, mòn cam hay dao động nhiệt độ máy ép.
- Đánh giá mức độ trưởng thành vận hành số hóa: Trải nghiệm trực tiếp công cụ chẩn đoán tại CiCC Assessment App: ứng dụng quản trị tinh gọn và đánh giá hiện trạng để đo lường điểm mạnh và khoảng trống trong hệ thống quản lý chất lượng của nhà máy.
8. Câu hỏi thường gặp (FAQ) về triển khai FMEA ngành may Vietnam Tailored trong ngành dệt may xuất khẩu
8.1. Làm sao để không bị quá tải hồ sơ khi nhà máy có hàng trăm mã hàng (Style) thay đổi liên tục?
Đây là băn khoăn phổ biến nhất của các giám đốc chất lượng ngành may. Giải pháp cốt lõi trong chương trình FMEA ngành may Vietnam Tailored là xây dựng Thư viện FMEA cơ sở theo họ sản phẩm và cụm chi tiết (Family / Modular Foundation PFMEA).
Dù một nhà máy sơ mi có hàng trăm mã hàng mỗi mùa, cấu trúc kỹ thuật vẫn quy về một số mô-đun chuẩn:
4–5 kiểu cổ áo (Regular, Button-down, Mandarin, Cutaway), 3–4 kiểu măng-séc, 3 kiểu nẹp áo và một số nhóm chất liệu vải chính (100% Cotton Non-iron, CVC, Linen, Oxford, Stretch).
Khi nhà máy đã xây dựng bộ PFMEA nền cho các mô-đun này, mỗi khi có mã hàng mới, đội ngũ kỹ thuật chỉ mất 20–30 phút trong cuộc họp Pre-production để ghép các mô-đun tương ứng và phân tích bổ sung những chi tiết thiết kế mới lạ.
8.2. Phân tích PFMEA thay thế hay bổ trợ cho hệ thống kiểm hàng In-line và AQL 1.5/2.5 hiện hữu?
PFMEA không xóa bỏ hệ thống kiểm hàng In-line hay AQL, mà nâng cấp toàn diện hiệu lực và giảm nhẹ khối lượng kiểm tra bị động. Khi chưa có PFMEA, nhân viên KCS phải dàn trải sự chú ý lên hàng chục thông số trên chiếc áo, dẫn đến mệt mỏi và dễ bỏ sót lỗi nghiêm trọng.
Khi đã có PFMEA và Control Plan, các rủi ro có tần suất cao (O cao) đã được khóa bằng cữ gá Poka-Yoke ngay trên máy may;
đội ngũ In-line QC biết chính xác công đoạn nào là điểm kiểm soát trọng yếu (Critical Control Point) cần tập trung đo bằng dưỡng, giúp tỷ lệ hàng đạt ngay từ lần đầu (RFT) tăng cao và các kỳ kiểm hàng AQL 1.5/2.5 cuối cùng diễn ra nhẹ nhàng, đạt tỷ lệ thông qua (Pass Rate) ổn định.
Ma trận phân công trách nhiệm trong chương trình FMEA ngành may Vietnam Tailored
Để đảm bảo hiệu lực vận hành thực tế tại từng chuyền, mô hình FMEA ngành may Vietnam Tailored phân định rõ vai trò và đầu ra kiểm chứng của từng mắt xích:
| Bộ phận / Vai trò | Nhiệm vụ trọng tâm trong FMEA ngành may Vietnam Tailored | Đầu ra kiểm chứng của FMEA ngành may Vietnam Tailored |
|---|---|---|
| Kỹ thuật Công nghiệp (IE) trong FMEA ngành may Vietnam Tailored | Phân tích công đoạn, thiết kế cữ gá Poka-Yoke và cân bằng chuyền theo chuẩn FMEA ngành may Vietnam Tailored. | Bản thiết kế cữ gá, bảng thời gian chuẩn (SMV) và ma trận rủi ro công đoạn thuộc FMEA ngành may Vietnam Tailored. |
| Kỹ thuật Rập & Phòng Mẫu FMEA ngành may Vietnam Tailored | Nhận diện rủi ro co rút vải và thông số đường may ngay từ mẫu Pre-production theo FMEA ngành may Vietnam Tailored. | Hồ sơ rủi ro mẫu Pre-production và bảng thông số dung sai chuẩn hóa của FMEA ngành may Vietnam Tailored. |
| Cơ điện & Bảo trì Máy may FMEA ngành may Vietnam Tailored | Hiệu chuẩn lực căng chỉ, nhiệt độ máy ép keo và kiểm soát kim gãy theo yêu cầu FMEA ngành may Vietnam Tailored. | Biên bản hiệu chuẩn máy ép keo, sổ theo dõi thay kim và nhật ký bảo trì phòng ngừa FMEA ngành may Vietnam Tailored. |
| Đảm bảo Chất lượng QA/QC FMEA ngành may Vietnam Tailored | Thiết lập Control Plan, vận hành kiểm tra Traffic Light và đối chiếu sai lệch theo FMEA ngành may Vietnam Tailored. | Báo cáo kiểm tra chất lượng In-line, biểu đồ phân tích lỗi DHU và hồ sơ cập nhật FMEA ngành may Vietnam Tailored. |
| Quản đốc & Tổ trưởng Chuyền FMEA ngành may Vietnam Tailored | Duy trì kỷ luật thao tác chuẩn TWI, hướng dẫn công nhân tự kiểm soát lỗi tại chỗ theo FMEA ngành may Vietnam Tailored. | Tỷ lệ hàng đạt ngay từ lần đầu (RFT) cao và văn hóa tự đảm bảo chất lượng theo FMEA ngành may Vietnam Tailored. |
Danh mục kiểm tra 10 điểm vàng khi áp dụng FMEA ngành may Vietnam Tailored
- Kiểm tra lực bám dính keo ép dựng (Peel Strength) mỗi đầu ca theo chuẩn FMEA ngành may Vietnam Tailored để chặn đứng rủi ro rộp cổ áo.
- Đo giấy cảm biến nhiệt độ (Thermal Strip) trên máy ép keo liên tục theo quy định FMEA ngành may Vietnam Tailored.
- Đo lực căng chỉ kim và chỉ suốt bằng đồng hồ Towa chuyên dụng theo bảng thông số FMEA ngành may Vietnam Tailored.
- Lắp đặt chân vịt mí có lò xo bù trừ và cữ gá cơ khí theo giải pháp Poka-Yoke của FMEA ngành may Vietnam Tailored.
- Sử dụng rập dưỡng Acrylic Go/No-Go kiểm tra dung sai bản cổ và đầu nhọn lá cổ theo chuẩn FMEA ngành may Vietnam Tailored.
- Thực hiện quy trình quản lý kim gãy đổi 1-đổi-1 dán đủ mảnh vỡ theo tiêu chuẩn an toàn của FMEA ngành may Vietnam Tailored.
- Hiệu chuẩn máy dò kim băng tải với thẻ mẫu Fe 1.0mm và Non-Fe 1.2mm mỗi giờ làm việc theo quy trình FMEA ngành may Vietnam Tailored.
- Triển khai kiểm tra chất lượng In-line bằng hệ thống thẻ màu Traffic Light kết nối trực tiếp với bảng FMEA ngành may Vietnam Tailored.
- Tổ chức họp Pre-production rà soát rủi ro mã hàng mới trên nền tảng thư viện hồ sơ FMEA ngành may Vietnam Tailored.
- Kích hoạt cơ chế cập nhật tài liệu sống Living Document mỗi khi phát sinh báo cáo CAPA hoặc 8D trong FMEA ngành may Vietnam Tailored.
Quy trình xử lý sự cố 8D gắn kết chặt chẽ với FMEA ngành may Vietnam Tailored
Khi phát sinh khiếu nại chất lượng từ khách hàng hoặc vượt tỷ lệ phế phẩm nội bộ, quy trình giải quyết vấn đề 8D được kết nối trực tiếp vào FMEA ngành may Vietnam Tailored:
- Bước D1 đến D3: Thành lập nhóm phản ứng nhanh và thực hiện hành động ngăn chặn tức thì theo hướng dẫn của FMEA ngành may Vietnam Tailored.
- Bước D4: Phân tích 5 Why và biểu đồ xương cá Ishikawa để xác định chính xác nguyên nhân gốc 4M đối chiếu với FMEA ngành may Vietnam Tailored.
- Bước D5 và D6: Lựa chọn giải pháp cải tiến Poka-Yoke và xác nhận hiệu lực loại bỏ nguyên nhân sai lỗi trong FMEA ngành may Vietnam Tailored.
- Bước D7: Chuẩn hóa hệ thống bằng cách cập nhật ngay các phát hiện mới vào bảng FMEA ngành may Vietnam Tailored và kế hoạch Control Plan.
- Bước D8: Đánh giá ghi nhận nỗ lực của tập thể và chia sẻ bài học kinh nghiệm FMEA ngành may Vietnam Tailored trên toàn bộ các chuyền may.
6 nguyên tắc kỹ thuật cốt lõi duy trì hiệu quả FMEA ngành may Vietnam Tailored
- Chương trình FMEA ngành may Vietnam Tailored đặt trọng tâm vào việc loại bỏ nguyên nhân gốc 4M thay vì tăng cường nhân lực kiểm hàng sau sản xuất.
- Mọi đánh giá S-O-D trong FMEA ngành may Vietnam Tailored phải dựa trên dữ liệu thử nghiệm thực tế và thang đo thống nhất, không dựa vào suy đoán cảm tính.
- Hệ thống cữ gá và dưỡng đo Poka-Yoke trong FMEA ngành may Vietnam Tailored giúp khóa chặt sai lỗi ngay tại nguồn phát sinh trên từng máy may.
- Kế hoạch kiểm soát Control Plan là cầu nối chuyển giao toàn bộ kết quả phân tích của FMEA ngành may Vietnam Tailored xuống hiện trường Gemba.
- Cơ chế tài liệu sống bảo đảm FMEA ngành may Vietnam Tailored liên tục tiếp nhận bài học kinh nghiệm từ mỗi mã hàng và phản hồi của khách hàng.
- Sự phối hợp liên phòng ban là điều kiện tiên quyết giúp FMEA ngành may Vietnam Tailored duy trì tính khả thi và bền vững lâu dài.
Đánh giá hiệu quả tổng thể và bài học vận hành FMEA ngành may Vietnam Tailored
Kinh nghiệm triển khai FMEA ngành may Vietnam Tailored chứng minh rằng việc đầu tư thời gian vào giai đoạn phòng ngừa mang lại lợi ích kinh tế vượt trội so với chi phí sửa hàng thụ động. Khi áp dụng FMEA ngành may Vietnam Tailored, tỷ lệ lỗi chuyền may giảm thiểu rõ rệt và tinh thần làm chủ chất lượng của người lao động được nâng cao.
Bên cạnh đó, việc chuẩn hóa hồ sơ FMEA ngành may Vietnam Tailored giúp nhà máy đáp ứng hoàn hảo các kỳ đánh giá kỹ thuật khắt khe từ các thương hiệu thời trang toàn cầu. Đây là nền tảng vững chắc để mô hình FMEA ngành may Vietnam Tailored tiếp tục được nhân rộng cho nhiều dòng sản phẩm dệt may cao cấp khác.
Thành công của dự án FMEA ngành may Vietnam Tailored một lần nữa khẳng định năng lực đồng hành thực chiến của đội ngũ chuyên gia CiCC. Quản trị chất lượng theo tinh thần FMEA ngành may Vietnam Tailored chính là chìa khóa giúp doanh nghiệp may mặc nâng tầm vị thế trong chuỗi cung ứng quốc tế.
Khám Phá Thêm Từ Hệ Sinh Thái 4 Website CiCC
Mỗi bài viết đều kết nối giá trị chéo — tăng thứ hạng Google cho toàn bộ hệ sinh thái.