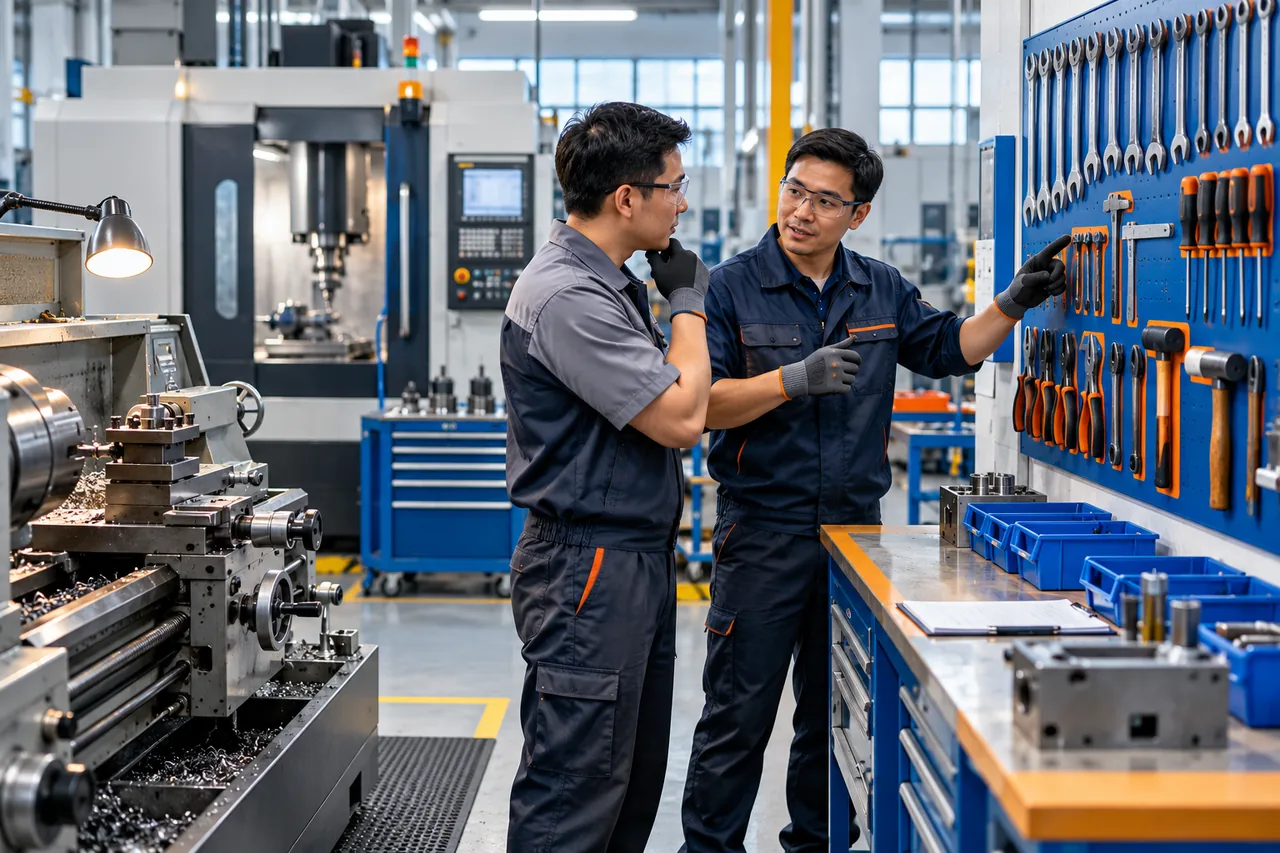
Công ty TNHH Sản xuất Cơ khí Chính xác Việt Nhật là một trong những doanh nghiệp tiêu biểu hoạt động trong lĩnh vực thiết kế, chế tạo khuôn mẫu, đồ gá và gia công chi tiết máy được ghi nhận trong tài liệu công khai của CiCC về chương trình huấn luyện và triển khai thực hành 5S Kaizen.
Trong môi trường xưởng gia công cơ khí chính xác Việt Nhật Việt Nhật, nơi mỗi nguyên công tiện, phay, mài CNC hay cắt dây EDM đều đòi hỏi dung sai kích thước tính bằng micromet, sự lộn xộn của dao cụ, đồ gá (Jig &
Fixture) hay dưỡng đo cơ khí chính xác Việt Nhật không chỉ gây lãng phí thời gian tìm kiếm mà còn tiềm ẩn nguy cơ gá lắp nhầm, va chạm trục chính và sai lệch chất lượng hàng loạt.
Do tài liệu nguồn từ trang khóa học 5S của CiCC không công bố bảng đo lường baseline trước – sau hay biên bản nghiệm thu KPI độc lập, bài phân tích chuyên sâu này tuân thủ nguyên tắc minh bạch:
tuyệt đối không suy diễn hay gán ghép các tỷ lệ phần trăm giả định, mà tập trung xây dựng khung phương pháp luận, kiến trúc phân khu trực quan, quy trình kiểm soát an toàn máy và bộ checklist đánh giá hiện trường (Gemba) sát thực tế nhất cho ngành cơ khí chính xác.
1. Bối cảnh đặc thù tại xưởng cơ khí chính xác Việt Nhật và yêu cầu 5S Kaizen
Đặc trưng lớn nhất của mô hình sản xuất tại một doanh nghiệp cơ khí chính xác Việt Nhật là phương thức gia công đa chủng loại, sản lượng từ đơn chiếc, loạt nhỏ đến loạt vừa (High-Mix Low-Volume) theo bản vẽ kỹ thuật khắt khe của khách hàng công nghiệp.
Mỗi ngày làm việc tại xưởng cơ khí chính xác Việt Nhật diễn ra hàng chục lượt chuyển đổi mã hàng (Changeover/Setup) trên các trung tâm gia công phay CNC, máy tiện CNC, máy mài phẳng, máy mài tròn và máy xung điện.
Mỗi lần chuyển mã hàng kéo theo sự thay đổi đồng loạt về bản vẽ công nghệ, chương trình gia công NC, bầu kẹp dao (Tool Holder), mảnh hợp kim cắt gọt (Insert), đồ gá chuyên dùng và bộ dụng cụ đo kiểm đi kèm.
Khác với dây chuyền lắp ráp điện tử hay may mặc nơi vật tư khá nhẹ và đồng nhất, môi trường làm việc tại xưởng cơ khí chính xác Việt Nhật luôn phải đối mặt với tác động vật lý và hóa học đặc thù:
phoi kim loại sắc nhọn văng bắn trong quá trình cắt gọt, hơi sương dầu tưới nguội (Coolant) bám dính trên sàn và bề mặt thiết bị, dầu thủy lực, mỡ bôi trơn và bụi mài.
Bên cạnh đó, các loại dao phay ngón hợp kim cứng (Carbide End Mill), mũiaro ren hay đồng hồ so, panme đo trong có giá trị kinh tế rất cao nhưng lại cực kỳ nhạy cảm với va đập cơ học, độ ẩm và sự ăn mòn oxy hóa.
Nếu xưởng gia công thiếu một hệ thống quản trị hiện trường bài bản, người thợ đứng máy rất dễ để lẫn lộn các mũi khoan có đường kính chênh lệch nhau chỉ 0,1 mm trên mặt bàn nguội, hoặc đặt chồng chéo thước cặp, dưỡng kiểm ren lên bề mặt phôi thép thô.
Những thói quen tưởng chừng nhỏ nhặt này chính là nguyên nhân gốc rễ dẫn đến việc lắp nhầm dao, lấy nhầm bản vẽ phiên bản cũ, làm trầy xước bề mặt chi tiết đã qua nguyên công tinh hoặc gây mất an toàn lao động do trượt ngã vì dầu rò rỉ.
Chương trình đồng hành triển khai đào tạo và thực hành 5S được giới thiệu trong tài liệu của CiCC đối với mô hình cơ khí chính xác Việt Nhật đặt trọng tâm vào việc thiết lập trật tự trực quan ngay tại từng ô máy (Machine Cell).
Mục tiêu không phải là biến nhà xưởng thành phòng trưng bày chỉ sạch vào ngày kiểm tra, mà là xây dựng một nền tảng vận hành chuẩn mực giúp kỹ thuật viên lấy đúng dao cụ trong tích tắc, bảo toàn độ chính xác của thiết bị đo và giữ vững an toàn tuyệt đối cho người và máy móc.
4 điểm nghẽn vận hành phổ biến tại các xưởng gia công cơ khí trước khi áp dụng 5S
- Lãng phí thời gian chờ đợi khi gá đặt (Setup Waiting): Thợ vận hành phải dừng máy để đi khắp xưởng tìm kiếm chìa vặn lục giác, bu-lông kẹp phôi, căn mẫu (Parallel Bar) hoặc chờ kho dao cụ cấp phát bầu kẹp do không có quy định vị trí lưu trữ cố định tại khu vực máy.
- Rủi ro nhầm lẫn trạng thái dao cụ và bán thành phẩm (WIP): Mảnh dao Insert đã mòn một góc cắt để lẫn với mảnh dao mới; phôi chờ gia công nguyên công 2 đặt cạnh chi tiết đã hoàn thiện nguyên công 3 hoặc chi tiết lỗi chờ xử lý mà không có thẻ nhận diện màu sắc rõ ràng.
- Suy giảm tuổi thọ và độ chính xác của dưỡng đo cơ khí chính xác Việt Nhật, đồ gá: Dưỡng kiểm (Go/No-Go Gauge), panme và đồng hồ so tiếp xúc trực tiếp với dung dịch tưới nguội và mạt sắt trên bàn máy mà không có khay lót bảo vệ hay quy trình lau dầu chống gỉ cuối ca.
- Nguy cơ mất an toàn từ phoi sắc, dầu tràn và can thiệp máy sai quy chuẩn: Thói quen dùng súng xịt khí nén thổi phoi tự do không có tấm chắn hoặc vệ sinh bàn máy khi trục chính chưa dừng hẳn gây nguy cơ tai nạn lao động nghiêm trọng và làm phoi lọt vào băng trượt máy CNC.
2. Ứng dụng 5S Kaizen cho dao cụ cắt gọt, đồ gá, dưỡng đo cơ khí chính xác Việt Nhật và máy gia công CNC cơ khí chính xác Việt Nhật
Để triển khai hiệu quả cho dây chuyền cơ khí chính xác Việt Nhật, năm bước 5S (Seiri – Seiton – Seiso – Seiketsu – Shitsuke) cần được thiết kế chuyên biệt xoay quanh bốn yếu tố cốt lõi của ngành gia công cắt gọt: Dao cụ (Tooling), Đồ gá (Jig/Fixture), Dưỡng đo (Measuring Instruments) và Thiết bị gia công (CNC Machines).
Sơ đồ lưu trình 5 bước phía trên minh họa lộ trình chuyển hóa từ sàng lọc hiện trường đến duy trì kỷ luật và cải tiến liên tục. Dưới đây là hướng dẫn kỹ thuật chi tiết cho từng bước triển khai tại xưởng cơ khí chính xác Việt Nhật:
Bước 1 (Seiri — Sàng lọc): Phân loại dao cụ, đồ gá, dưỡng đo cơ khí chính xác Việt Nhật và cô lập vật tư bất thường
Chiến dịch Sàng lọc (1S) tại xưởng cơ khí chính xác Việt Nhật bắt đầu bằng việc kiểm kê toàn diện các ngăn kéo tủ đồ nghề cạnh máy, kệ chứa đồ gá, kho dao cụ trung tâm và gầm bàn nguội. Nhóm triển khai phân chia toàn bộ vật tư hiện trường thành ba nhóm rõ rệt dựa trên tần suất sử dụng theo lịch sản xuất và tình trạng kỹ thuật:
Nhóm sử dụng thường xuyên hàng ngày hoặc hàng tuần (bao gồm cờ-lê móc bầu dao, bộ lục giác, búa nhựa, bầu kẹp BT30/BT40/HSK thông dụng, thước cặp tiêu chuẩn) được giữ lại ngay tại ô máy gia công.
Nhóm sử dụng theo đợt đơn hàng hoặc dự phòng kỹ thuật (như đồ gá chuyên dùng cho một mã hàng lặp lại theo quý, dao phay định hình đặc biệt, dưỡng đo cơ khí chính xác Việt Nhật kiểm chuyên biệt) được chuyển về kho quản lý tập trung có danh mục tra cứu.
Nhóm thứ ba — bao gồm mũi khoan gãy, mảnh hợp kim hết tuổi bền, đá mài nứt mẻ, bản vẽ kỹ thuật của phiên bản thiết kế đã hủy bỏ, phôi phế phẩm tồn đọng lâu ngày và đặc biệt là các dụng cụ đo đã quá hạn hiệu chuẩn — phải được gắn “Thẻ đỏ” (Red Tag) và đưa ngay vào khu vực cách ly (Quarantine Area).
Tại xưởng cơ khí chính xác Việt Nhật, việc kiên quyết tách bỏ dao cụ mòn và dưỡng đo cơ khí chính xác Việt Nhật quá hạn hiệu chuẩn ra khỏi bàn máy là hàng rào kỹ thuật đầu tiên ngăn chặn phế phẩm hàng loạt.
Bước 2 (Seiton — Sắp xếp): Định vị trực quan theo ô máy, mã nguyên công và yêu cầu bảo quản
Bước Sắp xếp (2S) trong ngành cơ khí chính xác Việt Nhật tuân thủ nghiêm ngặt nguyên tắc: mọi dụng cụ đều phải có “địa chỉ nhà” rõ ràng và được bảo quản đúng điều kiện vật lý để không làm biến dạng hay gỉ sét bề mặt chuẩn.
Đối với nhóm dụng cụ cầm tay phục vụ tháo lắp phôi trên máy, xưởng thiết lập bảng bóng (Shadow Board) dựng đứng ngay cạnh máy với đường viền sơn tương phản và nhãn tên mã máy đi kèm (ví dụ: CNC-M01), giúp phát hiện ngay lập tức nếu thiếu một chiếc cờ-lê chỉ bằng ánh mắt lướt qua trong 3 giây.
Đối với bầu kẹp dao và dao cắt gọt, các xe đẩy và tủ dao được bố trí giá đỡ nhựa côn tiêu chuẩn (tránh đặt phần côn kim loại chính xác tiếp xúc trực tiếp với mặt bàn sắt gây xước côn làm đảo dao).
Các ngăn chứa mảnh Insert, mũi khoan, mũi taro được chia ô theo hệ kích thước từ nhỏ đến lớn, kèm nhãn chỉ rõ: Chủng loại dao – Quy cách (ví dụ M6x1.0) – Vật liệu gia công phù hợp (Thép/Inox/Nhôm) – Tồn kho tối thiểu/tối đa (Min/Max).
Riêng với các loại đồ gá nặng và khuôn mẫu tại xưởng cơ khí chính xác Việt Nhật, hệ thống kệ chịu tải được mã hóa theo tọa độ Kệ – Tầng – Ô.
Trên thân mỗi bộ đồ gá đều khắc hoặc gắn thẻ kim loại ghi mã sản phẩm tương ứng, trọng lượng và danh sách phụ kiện đi kèm (chốt định vị, mỏ kẹp), đồng thời được quét một lớp dầu chống gỉ mỏng trước khi đưa lên kệ bảo quản.
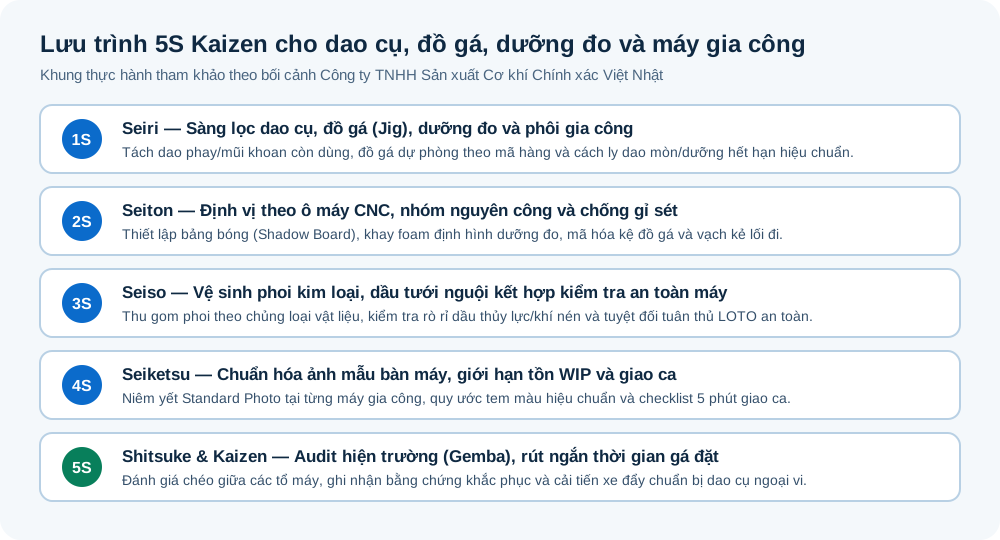
Bước 3 (Seiso — Sạch sẽ): Vệ sinh phoi, kiểm soát dầu tưới nguội gắn liền với kiểm tra an toàn máy
Tại xưởng cơ khí chính xác Việt Nhật, bước 3S (Seiso) được định nghĩa là “Làm sạch để Kiểm tra và Đảm bảo An toàn” (Cleaning is Inspecting).
Tuyệt đối nghiêm cấm công nhân lau chùi bên trong buồng gia công hoặc gỡ phoi quấn quanh dao khi trục chính đang quay hoặc máy đang ở chế độ tự động.
Mọi hoạt động vệ sinh buồng máy phải tuân thủ quy trình dừng máy an toàn và sử dụng móc kéo phoi chuyên dụng, chổi quét thay vì dùng tay trần hoặc xịt khí nén áp lực cao làm phoi găm vào gioăng chắn bụi của trục vít me bi (Ball Screw).
Trong quá trình vệ sinh cuối ca, người vận hành đồng thời thực hiện kiểm tra nhanh 5 điểm trọng yếu của máy gia công: (1) Mức dầu bôi trơn băng trượt và áp suất khí nén; (2) Nồng độ, mức dung dịch và tình trạng lưới lọc của bể dầu tưới nguội (Coolant Tank);
(3) Độ sạch của bề mặt bàn máy chữ T và mặt chuẩn ê-tô kẹp phôi; (4) Tình trạng tấm kính quan sát buồng máy và đèn chiếu sáng làm việc; (5) Các dấu hiệu rò rỉ dầu bất thường dưới chân máy để kịp thời gắn thẻ báo bộ phận bảo trì xử lý theo hướng dẫn bảo trì năng suất toàn diện (TPM).
Bước 4 (Seiketsu — Săn sóc / Chuẩn hóa): Chuẩn hóa ảnh mẫu ô máy, tem màu hiệu chuẩn và giới hạn WIP
Để duy trì trạng thái 1S–2S–3S ổn định giữa ca ngày và ca đêm tại xưởng cơ khí chính xác Việt Nhật, bước 4S (Seiketsu) chuyển hóa các yêu cầu kỹ thuật thành chuẩn mực thị giác thống nhất toàn nhà máy.
Mỗi ô máy gia công đều được niêm yết một tờ “Ảnh chuẩn hiện trường” (Standard Photo) chụp rõ vị trí đúng của xe dụng cụ, khay để dụng cụ đo, giá treo bản vẽ công nghệ, thùng chứa phoi và khu vực đặt pallet bán thành phẩm.
Hệ thống quản lý màu sắc được áp dụng đồng bộ: vạch sơn vàng quy định lối đi an toàn; vạch xanh lá định vị pallet phôi đạt chuẩn chờ chuyển công đoạn; vạch vàng – đen cho khu vực dụng cụ vệ sinh; và vạch đỏ cho thùng chứa hàng không phù hợp (NG/Scrap).
Đặc biệt, tất cả dụng cụ đo lường tại xưởng cơ khí chính xác Việt Nhật đều phải dán tem màu kiểm soát hiệu chuẩn theo quý hoặc năm để bất kỳ kỹ thuật viên hay nhân viên QC nào cũng nhận biết được thiết bị đo đang còn hiệu lực sử dụng hay không.
Bước 5 (Shitsuke — Sẵn sàng) kết hợp Kaizen: Tự giác tuân thủ giao ca và cải tiến thao tác gá đặt
Bước 5S hướng tới việc biến quy trình bàn giao ca 5 phút thành phản xạ nghề nghiệp tự nhiên của mỗi người thợ cơ khí.
Trước khi rời vị trí máy, công nhân hoàn trả toàn bộ dụng cụ mượn về đúng khay định hình, lau khô thước cặp/panme đặt vào hộp lót foam và ghi nhận tình trạng máy vào sổ giao ca.
Từ nền tảng 5S vững chắc, đội ngũ kỹ thuật tại xưởng cơ khí chính xác Việt Nhật liên tục đề xuất các cải tiến nhỏ (Kaizen) — chẳng hạn chế tạo các xe đẩy chuẩn bị dao và đồ gá bên ngoài máy (External Setup Cart) theo phương pháp chuyển đổi nhanh SMED để giảm thiểu thời gian dừng máy chờ gá lắp.
3. Kiến trúc phân khu trực quan 3 vùng trong xưởng gia công cơ khí chính xác Việt Nhật
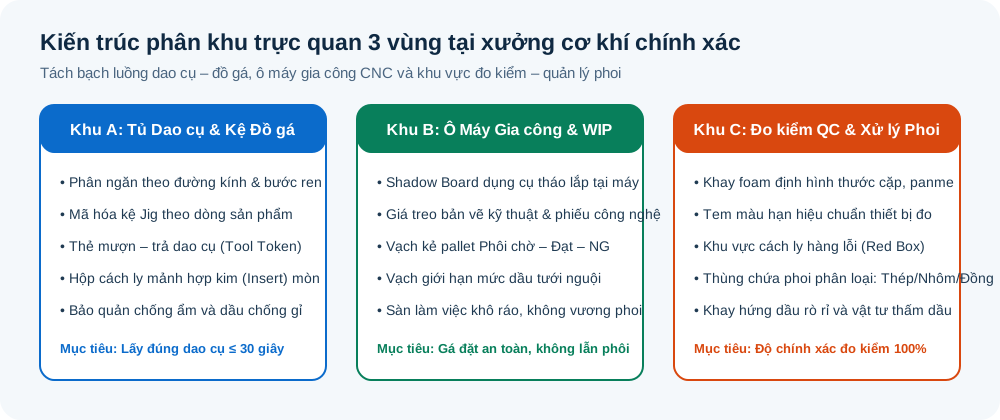
Một nguyên tắc kiến trúc quan trọng khi quy hoạch mặt bằng 5S cho doanh nghiệp cơ khí chính xác Việt Nhật là tách biệt rõ ràng ba luồng vật chất có yêu cầu môi trường khác nhau: (A) Khu vực lưu trữ và chuẩn bị dao cụ – đồ gá;
(B) Khu vực ô máy gia công cắt gọt và lưu chuyển bán thành phẩm (WIP); (C) Khu vực đo kiểm chất lượng (QC) và tập kết phoi kim loại, chất thải nguy hại.
Bản đồ phân khu trực quan phía trên cùng sơ đồ tham chiếu độc lập dưới đây giúp ban quản lý xưởng cơ khí chính xác Việt Nhật thiết lập ranh giới kiểm soát rõ ràng, ngăn chặn triệt để hiện tượng phoi vụn và hơi dầu từ khu vực gia công thô xâm nhập làm hỏng các thiết bị đo lường độ chính xác cao:
| Phân khu chức năng tại xưởng | Rủi ro kỹ thuật nếu thiếu kiểm soát 5S | Chuẩn thiết kế trực quan 5S Kaizen | Tiêu chí kiểm chứng tại hiện trường (Gemba) |
|---|---|---|---|
| Khu A: Tủ Dao cụ & Kệ Đồ gá (Tool Crib & Jig Rack) | Lẫn lộn mũi khoan/taro gần kích thước; sứt mẻ lưỡi cắt hợp kim do va chạm; mất chốt định vị đồ gá khi cần lắp lên máy. | Khay nhựa chia ô theo đường kính; giá đỡ bầu kẹp côn chuẩn; thẻ mượn dao (Tool Token); mã tọa độ kệ Jig kèm danh mục chi tiết bộ gá. | 100% dao cụ nằm đúng ô quy cách; thời gian tìm bất kỳ bộ đồ gá hoặc dao cắt nào không vượt quá 30 giây. |
| Khu B: Ô Máy Gia công CNC & Khu vực WIP | Lắp nhầm bản vẽ cũ; phôi chưa gia công lẫn với phôi đã qua nguyên công; sàn trơn trượt do dầu tưới nguội bắn ra ngoài. | Bảng bóng dụng cụ tại máy; giá kẹp bản vẽ hiện hành; vạch kẻ 3 màu cho pallet Phôi đầu vào – Đang gia công – Hoàn thành; tấm thảm chống trượt. | Không có dụng cụ thừa trên bàn máy CNC; mọi pallet phôi đều có phiếu theo dõi công đoạn (Traveler Tag) đi kèm. |
| Khu C: Bàn Đo kiểm QC & Khu vực Phoi/Dầu | Dưỡng đo bị mạt sắt làm xước mặt chuẩn; dùng panme quá hạn hiệu chuẩn; phoi nhôm, đồng, thép lẫn lộn làm giảm giá trị thu hồi. | Khay foam cắt CNC theo biên dạng thước/panme/dưỡng; tem màu hạn hiệu chuẩn; thùng chứa phoi có lưới tách dầu và nhãn phân loại vật liệu rõ ràng. | 100% dụng cụ đo đặt trên khay foam sạch và còn hạn tem hiệu chuẩn; sàn quanh thùng phoi khô ráo, không rò rỉ dầu. |
4. Phương pháp đo lường hiệu quả vận hành xưởng mà không làm sai lệch dữ liệu
Khi đánh giá hiệu quả chương trình 5S tại một doanh nghiệp cơ khí chính xác Việt Nhật, sai lầm phổ biến nhất là công bố những con số “tăng năng suất 30%” hay “giảm lỗi 50%” mà không nêu rõ định nghĩa chỉ tiêu, kỳ đo cơ sở (Baseline), cỡ mẫu và các biến số kỹ thuật đi kèm.
Trong gia công cơ khí, thời gian chu kỳ (Cycle Time) và tỷ lệ phế phẩm phụ thuộc rất lớn vào độ phức tạp của loạt hàng đang chạy, vật liệu phôi và chế độ cắt. Do đó, để đánh giá khách quan tác động thực chất của 5S Kaizen, xưởng cần áp dụng phương pháp đo lường có kiểm soát điều kiện đối chứng:
Các chỉ số vận hành hiện trường (Operational Metrics) có thể đo kiểm minh bạch
- Thời gian tìm kiếm và chuẩn bị bộ dao cụ – đồ gá (Tool & Jig Retrieval Time): Chọn một nhóm 5 mã chi tiết đại diện có tần suất đặt hàng lặp lại tại xưởng cơ khí chính xác Việt Nhật. Bấm giờ thực tế từ lúc kỹ thuật viên nhận lệnh sản xuất đến khi tập hợp đầy đủ bản vẽ, đồ gá, bầu dao và dưỡng đo cơ khí chính xác Việt Nhật tại máy. Thực hiện phép đo với cùng nhóm mã hàng này trước và sau khi quy hoạch lại kệ Jig và tủ dao 2S.
- Số sự cố dừng máy ngoài kế hoạch do thiếu/nhầm dụng cụ trong ca: Ghi nhận trên bảng theo dõi sản xuất hàng ngày số lần máy CNC phải chờ quá 5 phút vì lý do đi tìm chìa vặn, thiếu bu-lông kẹp, tìm không thấy dưỡng kiểm ren hoặc lắp nhầm dao mòn chưa được tách bỏ.
- Tỷ lệ tuân thủ bảo quản và hiệu chuẩn thiết bị đo lường: Tính bằng số lượng thước cặp, panme, đồng hồ so, dưỡng kiểm đạt chuẩn 3 tiêu chí (đặt đúng khay foam định hình + sạch dầu/phoi + còn hạn tem hiệu chuẩn) chia cho tổng số thiết bị đo đang cấp phát tại phân xưởng trong đợt kiểm tra đột xuất.
- Tỷ lệ hoàn thành đóng điểm bất thường (Action Closure Rate) sau mỗi kỳ Audit: Thay vì chỉ nhìn vào điểm số chấm 5S tổng hợp, ban điều hành xưởng cơ khí chính xác Việt Nhật theo dõi tỷ lệ các phát hiện mất an toàn, rò rỉ dầu hoặc sai vị trí đồ gá được khắc phục triệt để kèm hình ảnh trước – sau đúng hạn cam kết.
5. Vòng lặp PDCA và lộ trình duy trì 5S – An toàn (6S) theo mốc 30–60–90 ngày
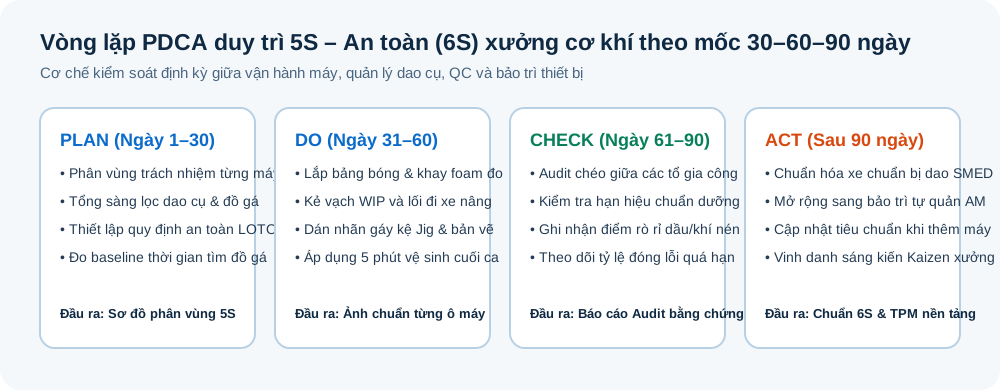
Để 5S không bị thoái trào khi phân xưởng bước vào giai đoạn cao điểm đơn hàng cuối năm, hệ thống quản lý tại xưởng cơ khí chính xác Việt Nhật cần được vận hành theo chu trình PDCA (Plan – Do – Check – Act) gắn liền với lộ trình 30–60–90 ngày và tích hợp chặt chẽ yếu tố An toàn lao động thành mô hình 6S (5S + Safety).
Sơ đồ vòng lặp PDCA phía trên cùng bản đồ tham chiếu file SVG dưới đây thiết lập nhịp độ rà soát định kỳ giữa tổ trưởng gia công, bộ phận quản lý chất lượng (QC), kho dao cụ và bộ phận bảo trì cơ điện:
Ma trận phân công trách nhiệm 5S – An toàn tại xưởng cơ khí chính xác Việt Nhật
| Vai trò tại xưởng cơ khí chính xác Việt Nhật | Trách nhiệm duy trì 5S tại cơ khí chính xác Việt Nhật | Đầu ra kiểm chứng tại cơ khí chính xác Việt Nhật |
|---|---|---|
| Ban Giám đốc & Quản đốc xưởng cơ khí chính xác Việt Nhật | Phê duyệt quy chế 5S – An toàn (6S), phân bổ nguồn lực trang bị bảng bóng, tủ dao và chủ trì đánh giá định kỳ tại cơ khí chính xác Việt Nhật. | Quyết định ban hành tiêu chuẩn 5S xưởng, sơ đồ phân vùng trách nhiệm và biên bản rà soát cấp quản lý của cơ khí chính xác Việt Nhật. |
| Ban điều phối 5S Kaizen cơ khí chính xác Việt Nhật | Thiết kế bộ nhận diện trực quan, tổ chức Cross-Audit hàng tuần giữa các tổ máy và theo dõi đóng điểm lỗi tại cơ khí chính xác Việt Nhật. | Báo cáo điểm audit hiện trường, hồ sơ xử lý thẻ đỏ và danh mục đề xuất cải tiến Kaizen của cơ khí chính xác Việt Nhật. |
| Tổ trưởng & Kỹ thuật viên đứng máy CNC cơ khí chính xác Việt Nhật | Thực hiện 5 phút vệ sinh – kiểm tra máy cuối ca, hoàn trả dao cụ về bảng bóng và tuân thủ vạch kẻ WIP tại cơ khí chính xác Việt Nhật. | Ô máy đạt chuẩn Standard Photo 100% ca làm việc, không lẫn lộn phôi và không mất thời gian tìm đồ gá tại cơ khí chính xác Việt Nhật. |
| Bộ phận Quản lý Chất lượng (QC) & Kho dao cụ cơ khí chính xác Việt Nhật | Kiểm soát hạn tem hiệu chuẩn dưỡng đo cơ khí chính xác Việt Nhật, bảo quản khay foam dụng cụ đo và cấp phát – thu hồi dao cắt tại cơ khí chính xác Việt Nhật. | 100% thước cặp, panme, dưỡng đo cơ khí chính xác Việt Nhật còn hạn hiệu chuẩn, được bảo quản chống gỉ đúng quy định của cơ khí chính xác Việt Nhật. |
Tóm tắt 6 nguyên tắc cốt lõi khi triển khai 5S cho mô hình cơ khí chính xác Việt Nhật
- Tại xưởng cơ khí chính xác Việt Nhật, 1S luôn gắn liền với việc cách ly ngay dao cụ gãy mòn, bản vẽ phiên bản cũ và dưỡng đo cơ khí chính xác Việt Nhật quá hạn hiệu chuẩn ra khỏi khu vực máy gia công của cơ khí chính xác Việt Nhật.
- Tại xưởng cơ khí chính xác Việt Nhật, 2S ưu tiên bảng bóng dụng cụ tháo lắp tại máy, giá đỡ côn bảo vệ bầu kẹp dao và mã hóa tọa độ kệ chứa đồ gá của cơ khí chính xác Việt Nhật.
- Tại xưởng cơ khí chính xác Việt Nhật, 3S kết hợp dọn sạch phoi kim loại, kiểm soát dầu tưới nguội với kiểm tra sớm rò rỉ thiết bị theo quy tắc dừng máy an toàn tại cơ khí chính xác Việt Nhật.
- Tại xưởng cơ khí chính xác Việt Nhật, 4S chuẩn hóa bằng ảnh mẫu từng ô máy CNC, quy ước vạch kẻ 3 màu cho pallet bán thành phẩm và tem màu hiệu chuẩn tại cơ khí chính xác Việt Nhật.
- Tại xưởng cơ khí chính xác Việt Nhật, 5S duy trì kỷ luật thông qua checklist giao ca 5 phút, đánh giá chéo bằng bằng chứng thực tế và hướng dẫn công nhân mới tại cơ khí chính xác Việt Nhật.
- Kết hợp 5S với Kaizen và SMED giúp mô hình cơ khí chính xác Việt Nhật rút ngắn thời gian chuẩn bị gá đặt và tạo nền tảng vững chắc cho bảo trì tự quản TPM tại cơ khí chính xác Việt Nhật.
Giai đoạn Ngày 1 – 30 (Plan — Khởi động, Phân vùng trách nhiệm & Tổng sàng lọc 1S)
Ban điều hành xưởng cơ khí chính xác Việt Nhật thành lập Ban 5S – An toàn và chia nhỏ mặt bằng nhà xưởng thành các vùng trách nhiệm cá nhân hóa đến từng máy CNC, từng dãy kệ đồ gá và bàn đo kiểm.
Tổ chức ngày hội Tổng sàng lọc (Red Tag Campaign) để thu gom toàn bộ dao cụ gãy mòn, phôi tồn đọng không rõ nguồn gốc và dụng cụ tự chế không đảm bảo an toàn. Đồng thời, tiến hành đo dữ liệu gốc (Baseline) và chụp ảnh hiện trạng ban đầu của từng khu vực.
Giai đoạn Ngày 31 – 60 (Do — Thiết kế Trực quan hóa 2S, Vệ sinh điểm nguồn 3S & Ảnh chuẩn 4S)
Các tổ máy tiến hành lắp đặt bảng bóng dụng cụ, cắt khay foam định hình cho dụng cụ đo chính xác, dán nhãn mã hóa kệ đồ gá và kẻ vạch phân luồng lối đi, vị trí pallet WIP.
Kỹ thuật viên thực hành quy trình 5 phút vệ sinh – kiểm tra máy cuối mỗi ca làm việc, xử lý các điểm bắn tóe dầu tưới nguội và ban hành bộ Ảnh chuẩn (Standard Photo) cùng checklist giao ca niêm yết trực tiếp tại từng ô máy gia công của xưởng cơ khí chính xác Việt Nhật.
Giai đoạn Ngày 61 – 90 (Check — Đánh giá chéo hiện trường & Kiểm chứng hiệu chuẩn, an toàn)
Tổ chức các đợt đánh giá chéo (Cross-Audit) hàng tuần giữa tổ Tiện CNC, tổ Phay CNC, tổ Mài – EDM và bộ phận QC.
Đoàn đánh giá sử dụng phiếu chấm điểm dựa trên bằng chứng thực tế tại hiện trường, tập trung kiểm tra các lỗi lặp lại như để lẫn phôi chưa có thẻ nhận diện, quên trả dưỡng đo cơ khí chính xác Việt Nhật về hộp bảo quản hoặc vương vãi phoi trên lối đi.
Mọi điểm không phù hợp đều được ghi nhận vào nhật ký hành động khắc phục thông qua nền tảng quản trị vận hành số hóa có gắn tên người phụ trách và thời hạn hoàn thành.
Giai đoạn Sau 90 ngày (Act — Chuẩn hóa cải tiến Kaizen, SMED và mở rộng sang TPM)
Dựa trên dữ liệu đánh giá sau 3 tháng, ban quản lý xưởng cơ khí chính xác Việt Nhật chuẩn hóa các sáng kiến cải tiến hiệu quả nhất (như bộ kẹp nhanh, xe đẩy chuẩn bị dao ngoại vi theo nguyên lý SMED, máng chắn phoi cải tiến) thành tiêu chuẩn chung toàn nhà máy.
Từ thói quen vệ sinh – kiểm tra 3S hàng ngày, doanh nghiệp từng bước nâng cấp lên hoạt động Bảo trì tự quản (Autonomous Maintenance – AM) nằm trong chương trình đào tạo nâng cao năng lực quản trị sản xuất Lean – TPM.
6. Bộ Checklist Audit 5S Kaizen chuyên biệt cho xưởng gia công cơ khí chính xác Việt Nhật
Dưới đây là bảng Checklist đánh giá hiện trường (Gemba Audit) gồm 15 tiêu chí kiểm chứng thực tế được thiết kế riêng cho đặc thù vận hành của xưởng cơ khí chính xác Việt Nhật. Đoàn đánh giá có thể áp dụng thang điểm 0 – 1 – 2 cho từng hạng mục (0: Vi phạm hoặc chưa thực hiện;
1: Đã thực hiện nhưng còn lỗi lẻ tẻ; 2: Tuân thủ đầy đủ 100% theo chuẩn trực quan):
| Hạng mục 5S + Safety | Nội dung kiểm tra thực tế tại xưởng cơ khí chính xác | Bằng chứng đạt chuẩn cần quan sát tại Gemba |
|---|---|---|
| 1S — Sàng lọc (Seiri) | 1. Bàn máy CNC và bàn nguội không có dao cụ gãy, mảnh Insert mòn hoặc bu-lông hỏng. 2. Khu vực máy chỉ lưu giữ đúng bản vẽ kỹ thuật của mã hàng đang gia công. 3. Không có dưỡng đo cơ khí chính xác Việt Nhật quá hạn hiệu chuẩn hoặc đồ gá không thuộc kế hoạch sản xuất nằm tại xưởng. |
Kiểm tra ngẫu nhiên 3 ngăn kéo tủ máy và giá treo bản vẽ; 100% vật tư thừa/hỏng đã được đưa vào khu vực Thẻ đỏ. |
| 2S — Sắp xếp (Seiton) | 4. Dụng cụ tháo lắp tại máy được treo trên bảng bóng (Shadow Board) có kẻ viền và mã máy. 5. Bầu kẹp dao, mũi khoan, mũi taro có khay chia ô, ghi nhãn quy cách và giới hạn tồn. 6. Kệ đồ gá (Jig) có mã tọa độ; các pallet phôi chờ – phôi đạt – hàng NG nằm đúng vạch kẻ. |
Thử nghiệm lấy bất kỳ dụng cụ đo hoặc đồ gá nào trong vòng ≤ 30 giây; mọi pallet WIP đều có phiếu công đoạn rõ ràng. |
| 3S — Sạch sẽ (Seiso) | 7. Mặt bàn chữ T, ê-tô kẹp phôi và cửa kính buồng máy CNC được vệ sinh sạch phoi cuối ca. 8. Bể dầu tưới nguội không bị tắc lưới lọc; sàn làm việc quanh máy khô ráo, không loang dầu. 9. Thùng chứa phoi được phân loại đúng vật liệu (Thép, Nhôm, Đồng, Inox) và không tràn vạch. |
Quan sát trực tiếp gầm máy, khay hứng phoi và đồng hồ áp suất/mức dầu bôi trơn; không có điểm rò rỉ chưa gắn thẻ. |
| 4S — Chuẩn hóa (Seiketsu) | 10. Mỗi ô máy gia công đều niêm yết Ảnh chuẩn (Standard Photo) và sơ đồ người phụ trách. 11. 100% thước cặp, panme, đồng hồ so được đặt trên khay lót foam và dán tem màu hiệu chuẩn. 12. Quy định an toàn dừng máy trước khi dọn phoi và trang bị kính bảo hộ được niêm yết rõ. |
Đối chiếu thực tế bố trí tại máy với Ảnh chuẩn niêm yết; kiểm tra tem màu hiệu chuẩn trên toàn bộ dụng cụ đo tại bàn QC. |
| 5S — Duy trì (Shitsuke) | 13. Sổ hoặc bảng checklist giao ca 5 phút được công nhân tích chọn trung thực mỗi ngày. 14. Kết quả Audit chéo tuần trước và hình ảnh khắc phục điểm lỗi được cập nhật trên bảng 5S. 15. Công nhân mới đứng máy được hướng dẫn quy chuẩn 5S – An toàn trước khi vận hành độc lập. |
Kiểm tra hồ sơ đóng hành động khắc phục (không còn lỗi quá hạn) và phỏng vấn nhanh công nhân về quy tắc trả dao cụ. |
7. Video hướng dẫn thực hành 6S (5S nâng cao + Safety) từ kênh YouTube CiCC
Để bổ trợ trực quan cho phương pháp triển khai 5S gắn liền với kiểm soát an toàn lao động (6S) trong môi trường nhà máy sản xuất công nghiệp, mời quý độc giả và đội ngũ kỹ thuật theo dõi video bài giảng chuyên đề từ kênh YouTube chính thức của CiCC dưới đây.
Cần lưu ý rõ:
video này trình bày khung kiến thức và hướng dẫn áp dụng 6S tổng quát của chuyên gia CiCC, không phải tư liệu ghi hình nội bộ tại nhà xưởng của Công ty TNHH Sản xuất Cơ khí Chính xác Việt Nhật. Để đối chiếu thông tin giới thiệu gốc do đơn vị tư vấn công bố, độc giả có thể tham khảo trực tiếp tại chuyên trang Khóa học 5S Kaizen của CiCC.
8. Câu hỏi thường gặp (FAQ) khi triển khai 5S trong ngành cơ khí chế tạo
Áp dụng 5S trong xưởng cơ khí chính xác có đồng nghĩa với việc cất toàn bộ dụng cụ vào tủ khóa kín không?
Hoàn toàn không. Mục đích cốt lõi của bước 2S (Seiton – Sắp xếp) tại xưởng cơ khí chính xác Việt Nhật là xóa bỏ lãng phí thao tác tìm kiếm và đảm bảo an toàn chất lượng.
Những dụng cụ tháo lắp dùng thường xuyên theo chu kỳ mỗi ca làm việc cần được bố trí mở trên bảng bóng (Shadow Board) hoặc xe đẩy ngay trong tầm tay với của người đứng máy.
Chỉ những thiết bị đo lường siêu chính xác nhạy cảm với bụi ẩm hoặc dao cụ đặc chủng đắt tiền mới cần lưu giữ trong tủ chuyên dụng có khay định hình và thẻ kiểm soát mượn – trả.
Làm thế nào để ngăn ngừa việc công nhân vệ sinh phoi 3S gây mất an toàn hoặc làm hỏng máy CNC?
Nguyên tắc bất di bất dịch trong mô hình 5S – An toàn (6S) cho ngành cơ khí chính xác Việt Nhật là tách biệt hoàn toàn trạng thái máy đang chạy tự động với thao tác làm sạch thủ công.
Doanh nghiệp phải quy định bắt buộc dừng trục chính hoàn toàn trước khi mở cửa buồng gia công, trang bị móc kéo phoi có tấm chắn bảo vệ tay, sử dụng bàn chải và dung dịch tẩy rửa phù hợp thay vì dùng súng khí nén áp lực cao xịt trực tiếp vào khe hở trục chính hay băng dẫn hướng của máy CNC.
Ai là người chịu trách nhiệm chính đối với việc duy trì checklist 5S tại từng ô máy gia công?
Người vận hành trực tiếp tại mỗi máy (Machine Operator) là chủ sở hữu hiện trường chịu trách nhiệm thực hiện checklist 5 phút giao ca hàng ngày.
Tuy nhiên, để checklist khả thi và đi vào thực chất tại xưởng cơ khí chính xác Việt Nhật, tổ trưởng sản xuất,
kỹ sư công nghệ (PE), nhân viên quản lý chất lượng (QC) và bộ phận bảo trì phải cùng tham gia thiết kế tiêu chí kiểm tra, cung cấp đủ khay kệ định hình và phản hồi xử lý ngay khi người thợ báo cáo các bất thường về thiết bị hoặc dụng cụ.
Khi nào doanh nghiệp cơ khí nên kết hợp 5S với SMED và Bảo trì tự quản (TPM)?
Ngay sau khi hoàn thành giai đoạn chuẩn hóa 1S–2S–3S–4S trong khoảng 60 đến 90 ngày đầu tiên, các điểm nghẽn về thời gian chờ tìm đồ gá và sự cố hỏng vặt thiết bị sẽ lộ diện rất rõ.
Đây là thời điểm lý tưởng để doanh nghiệp cơ khí chính xác Việt Nhật tích hợp phương pháp chuyển đổi nhanh SMED nhằm chuẩn bị sẵn bộ dao cụ – đồ gá bên ngoài máy, đồng thời nâng cấp hoạt động làm sạch 3S thành bước kiểm tra phát hiện sớm bất thường theo trụ cột Bảo trì tự quản (Autonomous Maintenance) của TPM.
Khám Phá Thêm Từ Hệ Sinh Thái 4 Website CiCC
Mỗi bài viết đều kết nối giá trị chéo — tăng thứ hạng Google cho toàn bộ hệ sinh thái.